NORMA
Oficial Mexicana NOM-009-SESH-2011, Recipientes para contener Gas L.P., tipo no
transportable. Especificaciones y métodos de prueba.
Al margen un sello con el Escudo Nacional, que dice: Estados Unidos Mexicanos.- Secretaría de Energía.
NORMA OFICIAL MEXICANA NOM-009-SESH-2011,
RECIPIENTES PARA CONTENER GAS L.P., TIPO NO TRANSPORTABLE. ESPECIFICACIONES Y
METODOS DE PRUEBA.
JORGE GALLARDO CASAS, Director General de Gas L.P. de la Secretaría de Energía, con fundamento en los artículos 26, 33, fracciones I, II, XII y XXV, de la Ley Orgánica de la Administración Pública Federal; 4o., párrafo segundo, 9o., párrafo primero, 11, 14, fracciones IV y VI, 15 y 16 de la Ley Reglamentaria del Artículo 27 Constitucional en el Ramo del Petróleo; 38 fracción II, 40, fracciones I y XIII, 41, 43, 47, fracción IV, 51, párrafo primero, y 73 de la Ley Federal sobre Metrología y Normalización; 28, 34 y 80 del Reglamento de la Ley Federal sobre Metrología y Normalización; 2, fracciones II, XIV, XVII, XXX y XXXVIII, 55, 59, 67, fracción I, 74, 81 segundo párrafo, y 87 del Reglamento de Gas Licuado de Petróleo, 3, fracción III, inciso c), y 23 fracciones XI, XVII, XVIII y XIX del Reglamento Interior de la Secretaría de Energía, y
CONSIDERANDO
PRIMERO. Que conforme al artículo 40, fracciones I y XIII, de la Ley Federal sobre Metrología y Normalización, las normas oficiales mexicanas tienen, entre otras finalidades, establecer las características y/o especificaciones que deban reunir los productos y procesos cuando éstos puedan constituir un riesgo para la seguridad de las personas o dañar la salud humana, animal, vegetal, el medio ambiente general y laboral, o para la preservación de recursos naturales, así como las características y/o especificaciones que deben reunir los equipos, materiales, dispositivos e instalaciones industriales, comerciales, de servicios y domésticas para fines sanitarios, acuícolas, agrícolas, pecuarios, ecológicos, de comunicaciones, de seguridad o de calidad y particularmente cuando sean peligrosos.
SEGUNDO. Que el artículo 55 del Reglamento de Gas Licuado de Petróleo, publicado en el Diario Oficial de la Federación el 5 de diciembre de 2007, establece que las instalaciones de aprovechamiento de Gas L.P. incluyendo los tanques estacionarios que formen parte de las mismas, deberán cumplir con las especificaciones técnicas de seguridad contenidas en las normas oficiales mexicanas aplicables.
TERCERO. Que el artículo 81, párrafo segundo, del Reglamento de Gas Licuado de Petróleo, establece que la instalación de equipos de carburación de Gas L.P., comprende la actividad de adecuar, adaptar e implementar recipientes, tuberías, mangueras y dispositivos de seguridad y control en los sistemas de carburación de vehículos automotores, conforme a las normas oficiales mexicanas aplicables, a fin de que éstos utilicen Gas L.P. como combustible.
CUARTO. Que el artículo 87, párrafo primero, del Reglamento de Gas Licuado de Petróleo establece que, entre otras actividades, el diseño, construcción, equipamiento, modificación y mantenimiento de Plantas de Depósito, Plantas de Suministro, Plantas de Distribución, Estaciones de Gas L.P., para Carburación, Semirremolques, Instalaciones de Aprovechamiento, Auto-tanques, Recipientes No Transportables y demás instalaciones, vehículos y equipos de Gas L.P., se llevará a cabo con apego a las normas oficiales mexicanas aplicables.
QUINTO. Que
las normas oficiales mexicanas NOM-012/1-SEDG-2003, Recipientes a presión para
contener Gas L.P., tipo no portátil. Requisitos generales para el diseño y
fabricación; NOM-012/2-SEDG-2003,
Recipientes a presión para contener Gas L.P., tipo no portátil, destinados a
ser colocados a la intemperie en plantas de almacenamiento, estaciones de Gas
L.P. para carburación e instalaciones de aprovechamiento. Fabricación;
NOM-012/3-SEDG-2003, Recipientes a presión para contener Gas L.P., tipo no
portátil, destinados a ser colocados a la intemperie en estaciones de Gas L.P.
para carburación e instalaciones de aprovechamiento. Fabricación;
NOM-012/4-SEDG-2003, Recipientes a presión para contener Gas L.P., tipo no
portátil, para uso como depósito de combustible en motores de combustión
interna. Fabricación y, NOM-012/5-SEDG-2003, Recipientes a presión para
contener Gas L.P., tipo no portátil, destinados a vehículos para el transporte
de Gas L.P. Fabricación, que fueron publicadas en el Diario Oficial de la
Federación el 20 de febrero de 2004 (NOM-012/1-SEDG-2003), 23 de febrero de
2004 (NOM-012/2-SEDG-2003, NOM-012/3-SEDG-2003), 25 de febrero de 2004 (NOM-012/4-SEDG-2003)
y 2 de marzo de 2004 (NOM-012/5-SEDG-2003), no contemplan las
especificaciones mínimas y métodos de prueba que se
deben cumplir en la fabricación de recipientes tipo no transportable con una
capacidad nominal mayor a 378,500 litros de agua.
SEXTO. Que con fecha 30 de agosto de 2010, en cumplimiento del acuerdo del Comité Consultivo Nacional de Normalización en Materia de Hidrocarburos, y a lo previsto en el artículo 47, fracción I, de la Ley Federal sobre Metrología y Normalización, se publicó en el Diario Oficial de la Federación el Proyecto de Norma Oficial Mexicana PROY-NOM-009-SESH-2010, Recipientes para contener Gas L.P., tipo no transportable. Especificaciones y métodos de prueba, a efecto de que dentro de los siguientes sesenta días naturales posteriores a dicha publicación, los interesados presentaran sus comentarios a las instancias señaladas en el documento publicado.
SEPTIMO. Que la presente Norma Oficial Mexicana fue aprobada por el Comité Consultivo Nacional de Normalización en Materia de Hidrocarburos, en su Primera Sesión Ordinaria del Ejercicio 2011, celebrada el 31 de marzo de 2011.
OCTAVO. Con fecha 8 de junio de 2011, se publicó en el Diario Oficial de la Federación la Respuesta a los comentarios recibidos respecto del Proyecto de Norma Oficial Mexicana PROY-NOM-009-SESH-2010, Recipientes para contener Gas L.P., tipo no transportable. Especificaciones y métodos de prueba.
Por lo expuesto, se considera que se ha dado cumplimiento al procedimiento que señalan los artículos 44, 45, 47 y demás relativos de la Ley Federal sobre Metrología y Normalización, por lo que se expide la siguiente Norma Oficial Mexicana:
NORMA OFICIAL MEXICANA NOM-009-SESH-2011, RECIPIENTES PARA CONTENER GAS L.P., TIPO NO TRANSPORTABLE. ESPECIFICACIONES Y METODOS DE PRUEBA
PREFACIO
En la elaboración de la presente Norma Oficial Mexicana participaron los siguientes organismos e instituciones:
SECRETARIA DE
ENERGIA
Dirección General de Gas L.P.
PEMEX GAS Y
PETROQUIMICA BASICA
Gerencia de Planeación de Negocios
TRINITY INDUSTRIES DE MEXICO, S. DE R.L. DE C.V.
TANQUES MENHER, S.A. DE C.V.
INDUSTRIAS GUTIERREZ, S.A. DE C.V. (DIVISION TANQUES)
INDUSTRIAS METALICAS DE HIDALGO, S.A. DE C.V.
TERMIGAS, S.A. DE C.V.
ASOCIACION MEXICANA DE FABRICANTES DE RECIPIENTES A PRESION PARA GAS L.P., A.C.
ASOCIACION DE NORMALIZACION Y CERTIFICACION, A.C.
ASOCIACION MEXICANA DE DISTRIBUIDORES DE GAS LICUADO Y EMPRESAS CONEXAS, A.C.
ASOCIACION DE DISTRIBUIDORES DE GAS L.P. DEL NORDESTE, A.C.
CAMARA REGIONAL DEL GAS, A.C.
ASOCIACION MEXICANA DE PROFESIONALES EN GAS, A.C.
INDICE
1. Objetivo
y campo de aplicación
2. Referencias
3. Definiciones
4. Clasificación
5. Especificaciones aplicables a los recipientes Tipos A, B, C y D
6. Especificaciones
aplicables a los recipientes Tipo E
7. Requisitos
específicos
8 Métodos
de prueba
9. Marcado
10. Procedimiento
para la evaluación de la conformidad (PEC)
11. Vigilancia
12. Sanciones
13. Concordancia
con normas internacionales
14. Bibliografía
Transitorios
Apéndice, Figuras y Tablas
1. Objetivo y campo de aplicación
Esta Norma Oficial Mexicana establece las especificaciones mínimas de diseño y fabricación de los recipientes sujetos a presión para contener Gas L.P., tipo no transportable, no expuestos a calentamiento por medios artificiales, destinados a plantas de almacenamiento, plantas de distribución, estaciones de Gas L.P. para carburación, instalaciones de aprovechamiento, depósitos de combustible para motores de combustión interna y depósitos para el transporte o distribución de Gas L.P. en auto-tanques, remolques y semirremolques. Asimismo, se incluyen los métodos de prueba que como mínimo deben cumplir los recipientes no transportables materia de esta norma, así como el procedimiento de evaluación de la conformidad correspondiente.
2. Referencias
Esta Norma Oficial Mexicana se complementa con los siguientes manuales y normas mexicanas o aquéllas que las sustituyan:
NMX-B-035-1987 Soldadura-Guía para la calificación de procedimientos y personal para soldar piezas coladas de acero. Declaratoria de vigencia publicada en el Diario Oficial de la Federación el 30/10/1987.
NMX-X-013-SCFI-2005 Gas L.P.- Válvulas de exceso de flujo y no retroceso, utilizadas en tuberías y recipientes.- Especificaciones y métodos de prueba (cancela a la NMX-X-013-1965). Declaratoria de vigencia publicada en el Diario Oficial de la Federación el 15/08/2005.
Manual de Obras Civiles de la Comisión Federal de Electricidad.
3. Definiciones
Para efectos de la presente
Norma Oficial Mexicana se establecen las definiciones siguientes:
3.1 Accionador de válvula interna: Dispositivo
cuya función es accionar a control remoto el mecanismo de apertura y cierre de
una válvula interna.
3.2 Auto-tanque: Vehículo que en su
chasis tiene instalado en forma permanente uno o más Recipientes No
Transportables para contener Gas L.P., utilizado para el transporte o
distribución de dicho combustible a través de un sistema de trasiego.
3.3 Capacidad nominal: Es el volumen interior de un
recipiente.
3.4 Eficiencia de junta soldada: Factor por el que hay que
multiplicar el valor del esfuerzo máximo permisible del material utilizado para
obtener el esfuerzo permisible de trabajo. Depende del tipo de junta soldada y
del nivel del radiografiado.
3.5 Entrada (registro) pasa-hombre: Acceso al interior de un
recipiente no transportable que permite inspeccionar la parte interna del
mismo.
3.6 Esfuerzo de ruptura a la tensión: Es el valor de tensión en el
cual el material falla por ruptura.
3.7 Esfuerzo límite de cedencia: Es el límite elástico a partir
del cual se inicia la deformación permanente del material.
3.8 Esfuerzo máximo permisible del
material: Es el
esfuerzo de cedencia del material del recipiente dividido por el factor de
seguridad.
3.9 Espárrago: Sujetador roscado externamente, metálico, sin
cabeza, que se emplea para unir y asegurar dos bridas entre sí.
3.10 Espesor de pared nominal: Es el espesor indicado en el
certificado de calidad del material.
3.11 Espesor mínimo de pared: Es el espesor calculado con las
fórmulas de esta Norma Oficial Mexicana, considerando únicamente la presión
interna del recipiente sin contemplar el efecto de cargas externas ni la
compensación por corrosión.
3.12 Estación de Gas L.P. para carburación:
Instalación que cuenta con la infraestructura necesaria para llevar a cabo el
trasiego de Gas L.P. a vehículos automotores que utilizan equipos de
carburación de Gas L.P.
3.13 Factor de seguridad: Es un factor determinado para garantizar la seguridad en la operación del recipiente.
3.14 Gas L.P. o Gas Licuado de Petróleo:
Combustible compuesto
primordialmente por butano y propano.
3.15 Imperfecciones de las soldaduras: Son deficiencias en los cordones
de soldadura que consisten en grietas, porosidad, fusión incompleta, falta de
penetración e inclusión de escoria, las cuales se pueden detectar por
inspección visual, radiografías, líquidos penetrantes, ultrasonido y partículas
magnéticas.
3.16 Indicaciones lineales: Son imperfecciones de los
cordones de soldadura que consisten en grietas, fusión incompleta, falta de
penetración y escorias, las cuales se aprecian en las radiografías como
indicaciones con una longitud mayor a tres veces su espesor.
3.17 Indicaciones redondas: Son imperfecciones de los
cordones de soldadura que consisten en porosidades e inclusiones, como la
escoria de tungsteno, las cuales se aprecian en las radiografías como
indicaciones con una longitud menor o igual a 3 veces su espesor. Estas
indicaciones pueden ser circulares, elípticas o de forma irregular, pudiendo
tener colas y variar en densidad.
3.18 Indicador de nivel: Dispositivo mecánico de
operación manual o automática utilizado para indicar el nivel de Gas L.P.
líquido contenido en el recipiente.
3.19 Instalaciones de aprovechamiento: El sistema formado por las
tuberías, válvulas y demás dispositivos y accesorios apropiados para recibir
Gas L.P., regular su presión, conducirlo desde la salida del medidor hasta los
equipos de almacenamiento y/o consumo, dirigir y/o controlar su flujo y, en su
caso, efectuar su vaporización artificial y medición, con el objeto de
aprovecharlo en condiciones controladas. El sistema inicia en el punto de
entrega y termina en los equipos de consumo. Para efectos de lo anterior, por
punto de entrega se entiende el punto de la instalación de aprovechamiento
donde se recibe el Gas L.P. para su almacenamiento o la salida del medidor
volumétrico que registra el consumo en las instalaciones abastecidas por ducto.
3.20 Interruptor de máximo llenado: Dispositivo electromecánico de
operación automática que interrumpe la entrada de gas líquido al recipiente,
cuando alcanza el nivel de máximo llenado.
3.21 Interruptor de nivel mínimo: Dispositivo electromecánico de
operación automática que interrumpe la salida de gas líquido del recipiente,
cuando tiene el nivel de mínimo de operación.
3.22 Junta a tope con soldadura doble: Es la unión a tope de dos o más
piezas soldadas por ambos lados.
3.23 Junta a tope con soldadura sencilla:
Es la unión a tope de dos
o más piezas soldadas por un solo lado.
3.24 Junta soldada: Es la unión de dos o más piezas producida por
la aplicación de un proceso de soldadura.
3.25 Presión de diseño: Es la presión que soportaría el
recipiente en las condiciones extremas de operación previstas durante su vida
útil, tomando como base el propano puro. Para los recipientes clasificados como
Tipos A, B, C y D de esta Norma Oficial Mexicana, la presión de diseño debe ser
como mínimo de 1.72 MPa (17.58 kgf/cm2). Para los recipientes
clasificados como Tipo E, la presión de diseño debe estar en función de la
temperatura máxima de almacenamiento del producto.
3.26 Presión externa de diseño: En el caso de los recipientes
Tipo E, es la presión ejercida en el exterior del recipiente por la presión
atmosférica a nivel del mar e igual a una atmósfera.
3.27 Presión interna de diseño: Es la presión ejercida en el
interior del recipiente debida a la suma de la presión de vapor del Gas L.P. y
su carga estática.
3.28 Prueba hidrostática: Prueba de presión para verificar
la integridad del recipiente.
3.29 Pruebas no destructivas: Métodos para detectar
imperfecciones en juntas soldadas mediante la aplicación de radiación nuclear,
rayos gama o rayos X, líquidos penetrantes, ultrasonido o partículas
magnéticas.
3.30 Radiografiado: Método para detectar imperfecciones en juntas
soldadas mediante la aplicación de radiación nuclear, rayos gama, rayos X o
fluoroscopia.
3.31 Recipiente esférico: Envase metálico de conformación
esférica, utilizado para contener Gas L.P. a presión, y que por su peso,
capacidad, forma o dimensiones, debe ser armado en su sitio de ubicación.
3.32 Recipientes esféricos para temperatura
ambiente: Recipientes
esféricos que por sus necesidades de almacenamiento no requieren ningún sistema
de aislamiento térmico y refrigeración por lo que sólo se toma en cuenta la
temperatura de diseño; la cual nunca debe ser inferior a la temperatura máxima
histórica del lugar.
3.33 Recipientes esféricos
auto-refrigerados: Recipientes
esféricos que por sus necesidades de almacenamiento cuentan con un sistema de
aislamiento térmico y refrigeración de acuerdo a la temperatura del lugar, de
manera que mantenga estable la temperatura de diseño.
3.34 Recipiente no transportable: Envase utilizado para contener
Gas L.P. a presión, y que por sus accesorios, peso, dimensiones, o tipo de
instalación fija, no puede manejarse o transportarse por los usuarios finales,
una vez llenado, por lo cual debe ser abastecido en su sitio de instalación.
3.35 Recipiente nuevo: Es aquel recipiente no
transportable cuyos materiales utilizados en su fabricación no han sido usados
en la construcción de otro recipiente.
3.36 Recipiente para carburación:
Recipiente que se utiliza como depósito de combustible para motores de
combustión interna que carburan a Gas L.P.
3.37 Relevado de esfuerzos: Tratamiento térmico que se da al
recipiente con el fin de eliminar los esfuerzos residuales generados durante el
proceso de formado y soldadura.
3.38 Respaldo: Material (metal, fundente, carbón, etc.)
utilizado de soporte para depositar metal de aporte y facilitar tanto la
operación de soldado como la obtención de una soldadura sana en la raíz.
3.39 Semirremolque: Estructura móvil no
autopropulsada que mantiene en forma fija y permanente un recipiente no
transportable para contener Gas L.P., utilizado para el transporte de dicho
combustible, y que incluye los elementos necesarios para realizar maniobras de
carga y descarga del mismo.
3.40 Sistema de protección anticorrosiva:
Es un método de
preparación, limpieza y recubrimiento de la superficie del recipiente, mediante
capas sucesivas de pinturas o cualquier otro medio para evitar la corrosión del
metal base.
3.41 Temperatura de diseño: Aquella a la cual la presión de
saturación del propano corresponde con la presión de diseño del recipiente.
3.42 Termopar: Elemento bimetálico de diferentes características
físicas cuya propiedad es registrar diferencias de temperaturas.
3.43 Vacío total: Condición teórica en la que un recipiente
esférico resiste una presión externa igual a una atmósfera a nivel del mar y la
presión en el interior es cero.
3.44 Válvula de drenado: Dispositivo mecánico con sello
de no retroceso y otro elemento que evita el exceso de flujo, durante la
extracción de Gas L.P. líquido.
3.45 Válvula de exceso de flujo: Dispositivo mecánico de acción
automática que cierra cuando el flujo de Gas L.P. en estado líquido o vapor
excede el valor del gasto preestablecido.
3.46 Válvula de llenado: Dispositivo mecánico de
operación automática formado por dos válvulas de no retroceso, instalado en el
recipiente para su llenado con Gas L.P. Este dispositivo sólo permite el flujo
de Gas L.P. hacia el interior del recipiente.
3.47 Válvula de máximo llenado: Dispositivo mecánico de
operación manual que indica el nivel preestablecido de máximo llenado de Gas
L.P. en estado líquido en el recipiente.
3.48 Válvula de no retroceso: Dispositivo mecánico de acción
automática que permite el paso del Gas L.P. en un solo sentido y que cierra
cuando el flujo es detenido o invertido.
3.49 Válvula de relevo de presión: Dispositivo mecánico de acción
automática utilizado para aliviar la presión dentro del recipiente, que abre
cuando la presión sobrepasa un valor predeterminado y cierra al disminuir ésta
por debajo de dicho valor.
3.50 Válvula de retorno de vapores: Dispositivo mecánico de acción
automática destinado al trasiego de Gas L.P. en estado de vapor, que integra en
un solo cuerpo un obturador de no retroceso y otro por exceso de flujo.
3.51 Válvula de servicio: Dispositivo mecánico de
operación manual que integra en su cuerpo una válvula de descarga y un indicador
con vena de máximo llenado de líquido al 85%. Esta válvula es utilizada para
suministrar Gas L.P. en estado vapor. El indicador de máximo llenado puede ser
integrado al recipiente en forma independiente. Para los recipientes
clasificados como Tipo C de esta Norma Oficial Mexicana, la válvula de servicio
es el dispositivo mecánico de operación manual utilizado para suministrar Gas
L.P. en estado líquido, que integra en su cuerpo una válvula de descarga y una
de exceso de flujo.
3.52 Válvula interna: Dispositivo
instalado directamente en un cople del recipiente no transportable, que está
constituido por una válvula de exceso de flujo integrada a una válvula de
cierre rápido.
4. Clasificación
Los recipientes para contener
Gas L.P. a que se refiere esta Norma Oficial Mexicana, de acuerdo a su uso y
capacidad, se clasifican en los tipos siguientes:
Tipo A Recipientes con capacidad nominal mayor a 5 000 y hasta 455 000 litros de agua, destinados a colocarse a la intemperie en plantas de distribución, estaciones de Gas L.P. para carburación e instalaciones de aprovechamiento. En el caso de los recipientes de forma esférica, la capacidad máxima será de 378 000 litros de agua.
Tipo B Recipientes destinados a colocarse a la intemperie en instalaciones de aprovechamiento y estaciones de Gas L.P. para carburación, mismos que se dividen en,
Tipo B1 Con capacidad nominal de 100 a 1 000 litros de agua,
Tipo B2 Con capacidad nominal mayor a 1 000 y hasta 5 000 litros de agua.
Tipo C Recipientes con capacidad máxima de 300 litros, para utilizarse como depósitos de combustible para motores de combustión interna que carburan a Gas L.P., mismos que se dividen en:
Tipo C1. Cuando los accesorios de control y seguridad se encuentran colocados en el cuerpo del recipiente;
Tipo C2 Cuando los accesorios de control y seguridad se encuentran colocados en cualquiera de las cabezas del recipiente, y
Tipo C3 Cuando los accesorios de control y seguridad se encuentren colocados tanto en el cuerpo como en cualquiera de las cabezas del recipiente.
Tipo D Recipientes con capacidad máxima de 55 000 litros de agua, para el transporte o distribución de Gas L.P. en auto-tanques, remolques y semirremolques.
Tipo E Recipientes esféricos con capacidad mayor a 378 000 litros de agua para temperatura ambiente.
5. Especificaciones para los recipientes
Tipos A, B, C y D
5.1 Especificaciones de diseño.
5.1.1 Forma.
Los recipientes deben tener
cualquiera de las formas siguientes:
· Cuerpo cilíndrico con cabezas semielipsoidales
· Cuerpo cilíndrico con cabezas toriesféricas (capsulados)
· Cuerpo cilíndrico con cabezas semiesféricas
· Forma esférica
5.1.2 Cálculo del espesor mínimo de pared.
5.1.2.1 Características y espesores.
El material utilizado para su
fabricación debe cumplir con las especificaciones establecidas en el numeral
5.1.2.5.
5.1.2.2 Espesor mínimo para los recipientes Tipos A y D.
El espesor mínimo de la placa ya procesada y conformada del cuerpo y cabezas del recipiente debe ser el resultado obtenido de las fórmulas para el cálculo del espesor de pared indicadas en el numeral 5.1.2.5, pero en ningún caso puede ser menor a 6 mm.
5.1.2.3 Espesor mínimo para los recipientes Tipo B.
El espesor mínimo de la placa ya
procesada y conformada del cuerpo y cabezas del recipiente debe ser el
resultado obtenido de las fórmulas para el cálculo de espesor de pared
indicadas en el numeral 5.1.2.5, pero en ningún caso puede ser menor a 4.18 mm
para el cuerpo y 3.72 mm para las cabezas del recipiente.
5.1.2.4 Espesor mínimo para los recipientes Tipo C.
El espesor mínimo de la placa ya
procesada y conformada del cuerpo y cabezas del recipiente, debe ser el
resultado obtenido de las fórmulas para el cálculo del espesor de pared
indicadas en el numeral 5.1.2.5, pero en ningún caso puede ser menor a 3.72 mm.
5.1.2.5 Aspectos generales.
El material utilizado para la
fabricación de las partes sujetas a presión del recipiente debe cumplir con las
especificaciones establecidas en la Tabla 1.
El material utilizado en las
partes del recipiente no sujetas a presión, que sean soldadas a la pared sujeta
a presión, debe ser de acero compatible para su unión soldable.
Los espesores mínimos de pared
del cuerpo y cabezas del recipiente deben calcularse considerando únicamente la
presión interna a la que estará sujeto, es decir, sin considerar cargas
externas o compensación por corrosión, utilizando las fórmulas descritas en los
numerales 5.1.2.7 y 5.1.2.8.
La tolerancia aceptada en la
capacidad nominal de estos recipientes es de ± 2%.
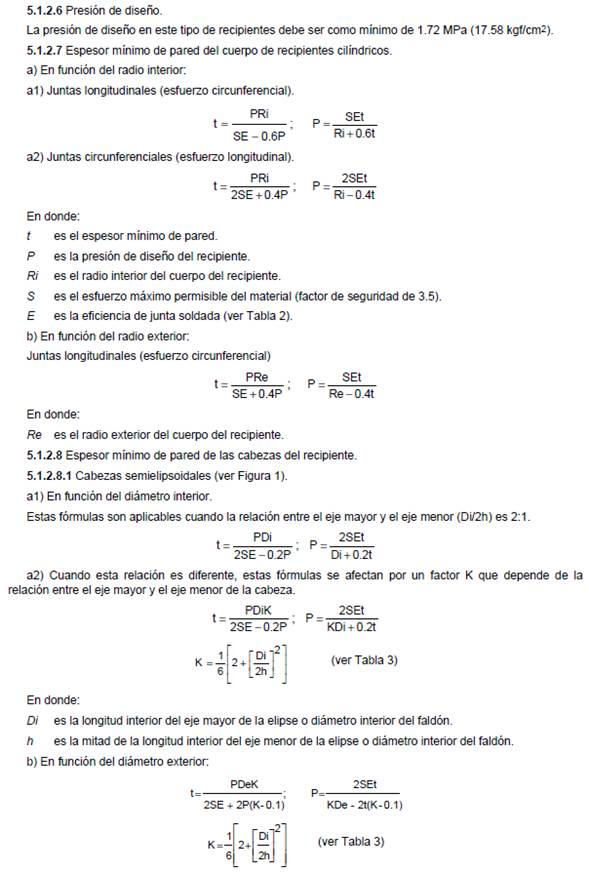

En donde:
Re es el radio exterior del recipiente.
5.1.2.10 Factor de seguridad.
Para los recipientes tipos A, B,
C y D, materia de esta Norma Oficial Mexicana, el factor de seguridad es 3.5.
5.1.3 Aberturas.
5.1.3.1 Forma.
Las aberturas en el cuerpo o
cabezas de los recipientes deben ser de forma circular o elipsoidal.
5.1.3.2 Tamaño.
El tamaño de las aberturas no
debe ser mayor a la mitad del diámetro del recipiente, pero sin exceder en
ningún caso de 610 mm.
5.1.3.3 Boquillas.
El material utilizado debe
cumplir con lo especificado en la Tabla 5 y puede ser fabricado por maquinado
en barras sólidas o bien por el proceso de forja. La forma de conexión de los
accesorios a las boquillas puede ser a través de un roscado del tipo cónico o
bien de una conexión tipo brida, no permitiéndose el uso de tubo adaptado para
estos fines.
Además el espesor de pared de
una boquilla soldada a una abertura del recipiente debe ser igual o mayor, al
mayor valor obtenido entre los incisos a) y b) de este numeral.
a) El espesor determinado por cálculos, considerando a la boquilla como un cuerpo cilíndrico, y conforme a las fórmulas del inciso 5.1.2.7.
b) El espesor que no debe ser menor que lo menor entre lo indicado en los subincisos 1) y 2) de este inciso.
1) El espesor mínimo obtenido de acuerdo con el cálculo de espesor de pared del recipiente para el cuerpo o cabeza, donde se encuentre localizada la boquilla.
2) El espesor mínimo de tubo de pared normal (cédula estándar), de la medida de la conexión.
5.1.3.4 Refuerzo.
Una abertura en la pared de un
recipiente no requiere refuerzo si su diámetro máximo es:
a) 89
mm en recipientes con espesor de pared hasta de 9.5 mm.
b) 61
mm en recipientes con espesor de pared mayor de 9.5 mm.
Toda abertura que exceda estos
valores de diámetro final de abertura circular o dimensión final de abertura
elíptica, se debe reforzar de manera tal que el área transversal del refuerzo
no sea menor al producto del diámetro de la abertura por el espesor de pared
del cuerpo o cabeza del recipiente. Cuando se utilice material de menor
resistencia al utilizado en la sección a reforzar, éste debe compensarse con
espesor, no debiendo ser éste menor a 1.5 veces el espesor mínimo requerido
para esta sección del recipiente.
En caso
de no requerirse refuerzo en las boquillas conforme a lo señalado en el presente
numeral y el 5.1.3.3, la Figura 2 muestra algunos tipos permitidos de boquillas
sin refuerzo.
5.1.3.5 Entrada pasa-hombre.
· Los
recipientes Tipo A de diámetro interior de 180 cm o mayor deben contar al menos
con una entrada pasa-hombre de diámetro mínimo de 0.38 m y máximo de 0.61 m.
· Todos
los recipientes Tipo D (para auto-tanques, remolques y semirremolques),
indistintamente de su diámetro, deben contar con entrada pasa-hombre de
diámetro mínimo de 0.38 m.
5.2 Especificaciones de fabricación.
5.2.1 Conformación.
Las placas para la fabricación
del cuerpo y cabezas del recipiente deben ser conformadas empleando cualquier
proceso que no afecte las propiedades físicas del material.
5.2.2 Tolerancias por conformado.
5.2.2.1 Tolerancia por falta de redondez.
En recipientes cilíndricos y
esféricos terminados, la diferencia entre el diámetro máximo y el diámetro
mínimo de cualquier sección transversal no debe exceder de 1% del diámetro
nominal del recipiente, excepto cuando la sección transversal considerada pase
a través de un orificio, en cuyo caso, la tolerancia por falta de redondez
puede ser hasta de 2%.
5.2.2.2 Tolerancia en cabezas.
Las desviaciones máximas
permitidas en la forma de las cabezas semielipsoidales, semiesféricas y
toriesféricas terminadas, respecto a la forma de diseño son: hacia el exterior
1.25% de su diámetro interior, medido en la unión con la parte cilíndrica, y
hacia el interior 0.625% del mismo diámetro.
5.2.3 Tolerancia en la alineación de juntas soldadas a tope.
El desnivel permitido entre los
bordes de las placas soldadas a tope no debe exceder al indicado en la Tabla 6.
5.2.4 Juntas soldadas.
5.2.4.1 Proceso.
Los procesos de soldadura
utilizados en la fabricación de recipientes deben ser de fusión por arco
eléctrico con o sin protección de gas.
5.2.4.2 Tipos de juntas y eficiencia
La eficiencia de juntas soldadas
permitidas para el cuerpo y cabezas del recipiente son las que se indican en la
Tabla 2 de esta Norma Oficial Mexicana.
5.2.4.3 Preparación
Las superficies que van a ser
soldadas deben estar limpias de óxidos y materias extrañas, tales como escamas,
polvo, escoria, grasas y pinturas. Cuando el metal de aporte se va a depositar
sobre una superficie que haya sido previamente soldada, se debe remover la
escoria para evitar la inclusión de impurezas en la soldadura.
La forma y dimensiones de los
extremos de las placas que se van a soldar deben permitir una fusión y
penetración completas. Las placas con espesor mayor de 13 mm deben tener bisel
a un ángulo que garantice la penetración total del material de aporte.
5.2.4.4 Acabado de juntas.
Las juntas
soldadas deben tener una fusión y penetración de acuerdo al tipo de junta
indicado en la Tabla 2.
El acabado de los cordones de soldadura debe ser uniforme, de tal manera que
permita la interpretación correcta del examen radiográfico.
En las juntas a tope, el
material de aporte debe llenar completamente la acanaladura y sobresalir del
nivel de las placas que se unen, como refuerzo de la soldadura. El espesor de
este refuerzo no debe exceder los valores indicados en la Tabla 7.
5.2.5 Calificación de procedimientos de soldadura.
Los procedimientos de soldadura
empleados en la fabricación de recipientes deben ser previamente calificados
por medio de pruebas mecánicas. Asimismo, los soldadores y operadores de
máquinas de soldar deben ser calificados conforme a estos procedimientos de
soldadura.
Dichas calificaciones deben
realizarse de acuerdo con lo especificado en la Norma Mexicana NMX-B-035-1987.
5.2.6 Examen radiográfico de juntas soldadas.
La cobertura del examen
radiográfico de las soldaduras depende del valor considerado para el factor de
eficiencia de junta soldada al determinar el espesor de pared del recipiente
(ver Tabla 2). Su aplicación debe hacerse para lograr un nivel de calidad de
imagen radiográfica designado como 4T (referido al diámetro del agujero del
indicador de calidad de imagen expresado como un múltiplo de su espesor).
5.2.6.1 Radiografiado por muestreo.
Las juntas soldadas a tope que
se van a radiografiar en puntos se deben probar por muestreo como está previsto
en este apartado.
a) Extensión mínima de prueba radiográfica por muestreo.
1) Se debe inspeccionar un punto en cada recipiente por cada tramo de 15.24 m de soldadura o fracción de la misma. Sin embargo, para recipientes idénticos, cada uno con menos de 15.24 m de soldadura, los tramos de 15.24 m de soldadura pueden estar representados por una radiografía por muestreo. La longitud mínima del área de interés debe ser de 15.24 cm.
2) Por cada tramo de soldadura que se vaya a probar, se tomará un número suficiente de radiografías por muestreo para inspeccionar la soldadura de cada soldador u operario de soldadura. En caso de que dos o más soldadores u operarios de soldadura hacen capas de soldaduras en una junta o en los dos lados de una junta a tope de soldadura doble, un punto puede representar el trabajo de todos los soldadores u operarios de soldadura.
3) Cada inspección radiográfica por muestreo se debe efectuar tan pronto como sea practicable, después de la terminación del tramo de soldadura que se va a probar. La ubicación del lugar debe ser seleccionada por el inspector de control de calidad, después de la terminación del tramo de soldadura que se va a probar, excepto cuando el inspector no puede ser notificado o estar presente, en cuyo caso, el fabricante puede ejercer su propio juicio en la selección de los lugares.
b) Evaluación y nuevas pruebas.
1) Cuando un lugar radiografiado como se requiere en el inciso a) subincisos 1) y 2) de este numeral es aceptable de acuerdo con el apartado 5.2.6.2 de esta Norma Oficial Mexicana, el tramo entero de soldadura representado por esta radiografía es aceptable.
2) Cuando un lugar radiografiado como se requiere en el inciso a) subincisos 1) y 2) de este numeral ha sido probado y la radiografía revela que la soldadura no cumple con los requerimientos mínimos de calidad del numeral 5.2.6.2 de esta Norma Oficial Mexicana, dicho lugar se debe reparar por soldadura e inspeccionar por radiografía nuevamente; además, se deben inspeccionar radiográficamente dos lugares adicionales en el mismo tramo de soldadura en ubicaciones distanciadas del lugar original. Las ubicaciones de estos lugares adicionales serán determinadas por el inspector o el fabricante, como se estipula en el inciso a) subinciso 3) del presente numeral.
Si los dos lugares adicionales
probados muestran soldadura que reúne los requerimientos mínimos de calidad del
apartado 5.2.6.2 de esta Norma Oficial Mexicana, el tramo entero de soldadura
representado por las tres radiografías es aceptable.
Si cualquiera de los dos lugares
adicionales probados muestran soldadura que no cumple con los requerimientos
mínimos de calidad del apartado 5.2.6.2 de esta Norma Oficial Mexicana, el
tramo entero de soldadura representado se debe rechazar. La soldadura entera
rechazada se debe remover y soldar la junta nuevamente o, a opción del
fabricante, el tramo entero de soldadura representado se debe radiografiar
completamente y sólo corregir los defectos. El área reparada de soldadura se
debe inspeccionar por radiografía nuevamente.
5.2.6.2 Criterios de aceptación para uniones soldadas e inspeccionadas por examen radiográfico.
Las uniones soldadas serán inaceptables cuando sus radiografías revelen imperfecciones en los cordones de soldadura que excedan de los siguientes límites especificados:
Indicaciones lineales:
a) Cualquier clase de grieta o zona incompleta por falta de fusión o penetración.
b) Cualquier inclusión de escoria que tenga una longitud mayor que:
1) 3.18 mm, para espesores de material de hasta 9.52 mm.
2) 1/3 del espesor, para espesores de material arriba de 9.52 mm y hasta 57.15 mm.
3) 19.05 mm, para espesores de material arriba de 57.15 mm.
c) Cualquier grupo de escoria o inclusiones en línea que sumen una longitud mayor al espesor del material, en una longitud de 12 veces el espesor del material, excepto cuando la distancia entre imperfecciones sucesivas exceda de 6L. Se entenderá por L a la longitud de la imperfección más grande dentro del grupo.
Indicaciones redondas:
La máxima dimensión permitida
para indicaciones redondas debe ser de 20% del espesor del material o de 3.18
mm, lo que sea menor.
Las indicaciones redondas
menores a 0.8 mm de diámetro máximo no se deben considerar en estos rangos de
espesor de material para la aceptación radiográfica de las pruebas de
soldadores y operadores de máquinas de soldar.
5.2.7 Boquillas y accesorios de control, medición y seguridad.
Los recipientes deben estar
provistos de boquillas para la colocación de las válvulas de relevo de presión
y los accesorios que requiera el tipo específico de recipiente, de acuerdo a lo
siguiente:
a) Recipientes Tipo A
El recipiente debe estar
provisto de una o más boquillas ubicadas en el domo para la colocación de
válvulas de relevo de presión. En el caso de que el recipiente salga de fábrica
con las válvulas instaladas, éstas deben cumplir con los requisitos indicados
numeral 5.2.8.1.
Es opcional la colocación de
aditamentos portaválvulas, en cuyo caso el diámetro de la boquilla no podrá ser
menor al de éste. Este aditamento debe contar con una válvula extra a fin de
poder dar mantenimiento a cualquiera de las válvulas sin necesidad de desfogar
el recipiente.
b) Recipientes Tipo B
El recipiente debe contar con
una o varias válvulas de relevo de presión, las cuales deben cumplir con los
requisitos indicados en el numeral 5.2.8.1.
c) Recipientes Tipos C y D
El recipiente debe contar con
una válvula o más válvulas de relevo de presión de resorte interno, la cual
debe cumplir con los requisitos indicados en el numeral 5.2.8.1.
5.2.8 Accesorios de control, medición y seguridad.
La ubicación de los accesorios y
partes complementarias y/o de protección debe permitir la libre operación y
mantenimiento del sistema del que forman parte.
5.2.8.1 Válvulas de relevo de presión.
La presión de apertura de estas
válvulas debe ser de 1.72 MPa (17.58 kgf/cm2) y para su calibración se
acepta una variación de 10% arriba de dicho valor. La presión de cierre debe
ser la presión de inicio de apertura, aceptándose una variación de 10% abajo de
dicho valor.
La capacidad mínima de descarga
de la válvula o conjunto de válvulas de relevo de presión requeridas para
cualquier recipiente debe calcularse por la fórmula siguiente (ver Tabla 8):
Q = 10.6582 S 0.82
En donde:
Q es
la capacidad de descarga requerida, en m3/min de aire a 288.75 K (15.6°C)
y 101.33 kPa absolutos (1.003 kgf/cm2 absolutos). <Factor 1 MPa
absoluto = 9.9 kgf/cm2 absoluto>.
S es
la superficie exterior del recipiente, en m2.
Para aquellas válvulas de relevo
de presión que tengan asignadas por el fabricante dos capacidades de descarga
diferentes, debido a que se establecieron por métodos distintos, la capacidad a
considerar será la mayor.
5.2.8.2 Accesorios específicos.
5.2.8.2.1 Accesorios para recipientes Tipo A
Los accesorios que sean
suministrados por el fabricante a petición del cliente, ya sea que se entreguen
instalados en el recipiente o sin instalar, deben cumplir con las
especificaciones siguientes:
a) Indicador de nivel.
El indicador de nivel de líquido
debe ser del tipo flotador con indicador magnético o de otro tipo de tecnología
que evite la emisión de Gas L.P. a la atmósfera.
b) Válvulas de máximo llenado.
El recipiente debe contar con
dos válvulas de máximo llenado, una al 85% y otra al 90% de su capacidad
nominal, las cuales deben quedar clara y permanentemente identificadas.
c) Manómetro.
El recipiente debe contar con
una boquilla provista de un orificio restrictor con un diámetro máximo de 1.37
mm, destinada a la colocación de un manómetro. Dicha boquilla debe estar
conectada a una vena metálica que se extienda hasta la zona por encima del
máximo nivel de llenado permisible correspondiente al propano.
En caso de que el recipiente
salga de fábrica con el manómetro instalado, éste debe ser de tipo bourdon o de
indicación remota. El manómetro debe ser para un rango de 0 a 2.06 MPa (0 a 21
kgf/cm2) y
la medida nominal de su carátula no debe ser menor de 50.8 mm.
d) Termómetro.
Debe contarse con una boquilla
provista de un termopozo para acoplamiento del termómetro, formado por un tubo
ciego colocado inclinado, con el extremo ciego apuntando hacia abajo de modo
que permita su llenado con un líquido adecuado para la medición de la
temperatura. La colocación de esta boquilla-termopozo debe ser a una altura no
mayor del centro del diámetro del recipiente.
En caso de que el recipiente
salga de fábrica con el termómetro instalado, éste debe colocarse en un
termopozo lleno con un aceite mineral con viscosidad no mayor de SAE-40. La
medida nominal de su carátula no debe ser menor de 50.8 mm y debe ser capaz de
registrar temperaturas entre 253.15 K (-20 °C) y 323.15 K (50 °C), pudiendo ser
bimetálico o de indicación remota con escala graduada en Kelvin o Celsius como
mínimo.
e) Válvulas de exceso de flujo y no retroceso.
Todas las aberturas que tenga el
recipiente para la conexión de accesorios deben estar provistas de válvulas de
exceso de flujo o de no retroceso, excepto en las conexiones para válvulas de
relevo de presión, indicadores de nivel, válvulas de máximo llenado y
manómetros. El tubo ciego para termómetro (termopozo) no se considera abertura.
Todas aquellas aberturas que
lleven instalada una válvula de exceso de flujo deben de indicar con caracteres
indelebles, que serán las iniciales L o V, si están conectadas a la zona de
líquido o de vapores dentro del recipiente.
Las válvulas de exceso de flujo
pueden ser independientes o estar integradas en una válvula interna.
Las válvulas de exceso de flujo
y de no retroceso pueden ser instaladas por el fabricante a petición del
cliente y deben cumplir con lo establecido en la Norma Mexicana
NMX-X-013-SCFI-2005.
f) Boquillas para trasiego de Gas L.P.
El recipiente debe estar
provisto con boquillas ubicadas en su parte inferior, para el trasiego de Gas
L.P. en estado líquido y vapor; para este último caso, éstas deben estar
provistas con una vena metálica de diámetro interior no menor a su boquilla.
Esta vena debe extenderse por encima del nivel de máximo llenado del
recipiente.
g) Placa de asiento para recipientes horizontales.
En el caso de recipientes
diseñados para colocarse en forma horizontal para ser soportado en bases de
sustentación tipo cuna debe estar provisto de un asiento metálico con el cual
se apoyará en dicha base. Este asiento debe cubrir un ángulo no menor a 120
grados y la placa utilizada no debe ser menor de 6.35 mm.
Es opcional rellenar el espacio
entre la cara interior de la placa de asiento y la pared del recipiente con un
compuesto sellante que impida la acumulación de humedad, pero en cualquier caso
su cara interior debe cubrirse como mínimo con primario anticorrosivo. Si se
opta por el relleno, debe dejarse un espacio libre de soldadura con una
longitud máxima de 6.35 mm en la parte alta de la placa de asiento para
introducir el producto sellador o bien tener un orificio de 6.3 mm de diámetro
nominal, con o sin tapón. Si no se opta por el relleno, la placa metálica debe
estar soldada en todo su perímetro al recipiente.
h) Entrada pasa-hombre.
La distancia mínima de la
abertura de la entrada pasa-hombre a cualquier cordón de soldadura debe ser de
30 mm. Si fuera necesario hacer esta abertura sobre las costuras, debe
radiografiarse una longitud equivalente a tres veces su diámetro, medida a
partir del centro de la misma. Las aberturas que llevan refuerzo pueden
localizarse sobre las costuras sin ser necesario el radiografiado.
i) Soportes.
Los
soportes y bases de sustentación soldados al recipiente deben soportar el peso
del mismo lleno de agua.
5.2.8.2.2 Accesorios para recipientes Tipo B.
Los recipientes a que se refiere
la presente Norma Oficial Mexicana, antes de salir de la fábrica, deben tener
instalados como mínimo los siguientes accesorios, los cuales pueden ser
instalados en el recipiente por separado o formar parte de una unidad integral
o válvula múltiple:
a) Indicador de nivel.
El recipiente debe contar con un
indicador de nivel de líquido, el cual debe ser de operación automática y del
tipo flotador con indicador magnético.
b) Válvula de llenado.
El recipiente debe contar con
una válvula de llenado de 19 mm a 32 mm NPT para la conexión al recipiente y de
44.45 mm x 6 ACME para el acoplamiento de llenado.
c) Válvula de retorno de vapores.
Los recipientes con capacidad
nominal comprendida entre 500 y 5 000 litros de agua deben contar con una válvula
de retorno de vapores.
d) Válvula de servicio.
El recipiente debe contar con
una válvula de servicio y su indicador de máximo llenado con vena a un nivel de
85% de su capacidad nominal. El indicador de máximo llenado puede quedar
integrado al recipiente en forma independiente.
e) Válvula de drenado.
Los recipientes con capacidad
nominal comprendida entre 500 y 5 000 litros de agua deben contar con una
válvula de drenado. Si esta válvula es instalada en la parte superior del
recipiente, debe contar con una vena de profundidad cuyo diámetro nominal no
debe ser menor a 19.1 mm.
f) Protector de accesorios.
Para la
protección de los accesorios, el recipiente debe contar con una cubierta
metálica que pueda ser removida o retirada sin presentar obstáculos para su
instalación, uso e inspección.
g) Soportes.
Conforme a lo
establecido en el inciso i) del numeral 5.2.8.2.1.
Para el caso de
los recipientes verticales, los soportes, patas o faldón cilíndrico para
sustentarlo, deben contar con barrenos para el sistema de anclaje.
5.2.8.2.3 Accesorios para recipientes Tipo C.
Los recipientes a
que se refiere la presente Norma Oficial Mexicana, antes de salir de la
fábrica, deben tener instalados como mínimo los siguientes accesorios:
a) Indicador de nivel.
Conforme al inciso
a) del numeral 5.2.8.2.2.
b) Válvula de máximo llenado.
El recipiente
debe contar con un dispositivo independiente que indique cuando el nivel del
líquido ha alcanzado el 85% máximo de su capacidad nominal. El dispositivo debe
quedar instalado directamente al cople del recipiente.
c) Válvula de llenado.
Al recipiente se
le debe colocar una boquilla con cuerda cónica de 19 mm para colocación de una
válvula de llenado de 19 mm NPT para la conexión al recipiente y 44.45 mm x 6
ACME para el acoplamiento de llenado.
d) Válvula de servicio.
El recipiente
debe contar con una válvula para descarga de combustible, roscada directamente
al cople del recipiente y con un dispositivo de exceso de flujo integrado al
cuerpo de ésta.
El cople donde se
rosque la válvula debe contar con una vena cuyo extremo final debe estar
separado aproximadamente 25 mm del fondo del interior del recipiente, con lo
cual la válvula tendrá acceso al Gas L.P. en su estado líquido.
e) Protector de accesorios.
El recipiente
debe contar con un protector metálico para los accesorios soldado al mismo.
Los accesorios
del recipiente deben estar dentro del área de seguridad proporcionado por el
protector para evitar daños. La distancia entre cualquier accesorio y la pared
interna del protector no debe ser menor de
38 mm.
En caso de que un
accesorio por su ubicación quede fuera de esa área de seguridad, se debe de
proteger individualmente.
f) Soportes.
Cuando se
utilicen soportes o patas, deben estar diseñados para soportar al recipiente
lleno de agua y contar con barrenos para su anclaje.
5.2.8.2.4 Accesorios para recipientes Tipo D.
a) Indicador de nivel.
Conforme a lo
establecido en el inciso a) del numeral 5.2.8.2.1.
b) Válvula de máximo llenado.
El recipiente
debe contar con dos válvulas de máximo llenado, una a 85% y otra a 90% de su
capacidad nominal, como mínimo.
c) Manómetro.
El recipiente
debe contar con una boquilla provista de un orificio restrictor con un diámetro
máximo de 1.37 mm, destinada a la colocación de un manómetro. Dicha boquilla
debe estar conectada a una vena metálica que se extienda hasta la zona por
encima del máximo nivel de llenado permisible correspondiente al propano.
El manómetro debe
ser de tipo bourdon, para un rango de 0 a 2.06 MPa (0 a 21 kgf/cm2) y la medida nominal de su
carátula no debe ser menor de 50.8 mm.
d) Termómetro.
El termómetro
debe estar en un tubo ciego (termopozo) inclinado que permita el llenado con un
líquido adecuado para la medición de la temperatura. La colocación de este
termopozo debe ser a una altura no mayor del centro del diámetro del
recipiente.
e) Válvulas de exceso de flujo y no retroceso.
Todas las
aberturas que tenga el recipiente para la conexión de accesorios deben estar
provistas de válvulas de exceso de flujo o de no retroceso, excepto en las
conexiones para válvulas de relevo de presión, indicadores de nivel, válvulas
de máximo llenado, manómetros, válvula de llenado y válvula interna, en su
caso. El tubo ciego para termómetro (termopozo) no se considera abertura.
Todas aquellas
aberturas que lleven instalada una válvula de exceso de flujo deben de indicar
con caracteres indelebles, que serán las iniciales L o V, si están conectadas a
la zona de líquido o de vapores dentro del recipiente.
Las válvulas de exceso de flujo y de no retroceso deben cumplir con lo
establecido en la Norma Mexicana NMX-X-013-SCFI-2005.
f) Válvula de llenado.
El recipiente del
auto-tanque debe contar con una válvula de llenado con rosca de 82.55 mm x 6
ACME para el acoplamiento de llenado.
g) Protección de accesorios.
Todos los
accesorios del recipiente deben estar protegidos contra daños que pudieran
sufrir debido a colisión, volcaduras o cualquier otra emergencia que sufra el
vehículo de transporte o distribución, ya sea que los accesorios se instalen en
forma embutida, por medio de escotaduras apropiadas o, si esto no es posible,
por medio de protectores metálicos adecuadamente reforzados de acuerdo con la
capacidad del recipiente.
h) Válvula interna.
El recipiente de
un auto-tanque debe contar con una válvula interna con accionador remoto,
colocada en el cople de descarga de Gas L.P. en estado líquido.
i) Entrada pasa-hombre.
Debe cumplir con
las características descritas en el numeral 5.2.8.2.1 inciso h).
j) Rompeolas.
Todo recipiente
para transporte o distribución de Gas L.P. debe contar con el número suficiente
de rompeolas cuyo diseño sea el adecuado para evitar golpes de ariete del
líquido sobre la pared interna del recipiente cuando el vehículo se encuentre
en movimiento o esté sujeto a desaceleraciones repentinas.
Los auto-tanques
deben contar con un rompeolas como mínimo, los semirremolques deben tener como
mínimo dos rompeolas. Lo anterior debe sustentarse con un cálculo del
comportamiento del oleaje en el interior del recipiente.
k) Métodos de sujeción.
El recipiente
debe ser instalado sobre una placa de asiento, de tal forma que pueda sujetarse
adecuadamente al vehículo de transporte o distribución de Gas L.P., para evitar
que sufra desplazamientos durante su movimiento.
Todas las partes
que se sujeten al recipiente deben soldarse o atornillarse a una placa de
asiento y en ningún caso debe soldarse directamente al recipiente refuerzo o
accesorio alguno después de efectuar el relevado de esfuerzos.
Estas placas de
asiento deben tener un espesor mínimo de 6.35 mm, debiendo extenderse por lo
menos cuatro veces su espesor en cualquier dirección, soldándose en toda la
periferia.
5.3 Tolerancia en la capacidad.
La tolerancia
aceptada en la capacidad nominal de estos recipientes es de ± 2%.
6. Especificaciones para los
recipientes Tipo E.
6.1 Requisitos generales de diseño.
6.1.1 Material.
6.1.1.1 La placa del recipiente de la superficie
sujeta a presión utilizada para su fabricación debe cumplir con las propiedades
de cualquiera de los materiales, establecidos en la Tabla 9.
6.1.1.2 El esfuerzo máximo permisible del material
(S), deberá ser determinado por cualquiera de los métodos siguientes:
6.1.1.2.1 Método analítico.
Es el cálculo del
valor del esfuerzo para materiales no cubiertos en las Tablas 9 y 10 de esta
Norma Oficial Mexicana, debe ser el resultado de la aplicación de los factores
de seguridad que siguen:
Para materiales
con valores de resistencia especificados a temperaturas elevadas:

Entre 323.15 y 423.15 K (50° y
150°C), el valor de (S) estará basado en una interpolación lineal entre los
valores obtenidos en (a) y (b).
6.1.1.2.2 Método
de selección directa.
Es la determinación del valor
del esfuerzo mínimo permisible (S), para materiales cubiertos en las Tablas 9,
11 y 12 de esta Norma Oficial Mexicana, mediante selección del valor de
esfuerzo mostrado en la Tabla 10 para la temperatura especificada en dicha
Tabla.
6.1.2 Esfuerzo
permisible.
El esfuerzo permisible de diseño
a utilizar no será afectado por un factor de eficiencia dado que todas las juntas
del cuerpo de los recipientes Tipo E siempre serán clase A.
Clase de Juntas, de acuerdo a lo
señalado en la Figura 5.
Juntas Clase A. Estas juntas
serán examinadas 100% con pruebas no destructivas, las cuales pueden ser
radiografía o ultrasonidos. Se definen como tal las siguientes: Todas las
juntas soldadas del cuerpo esférico ya sean meridionales, de círculo máximo o
paralelas al ecuador. Asimismo, las juntas de cuello con brida tipo cuello
soldable, juntas del cuello cuando éste sea fabricado de placa.
Juntas Clase B. Estas juntas
serán examinadas en toda su longitud, con líquidos penetrantes o partículas
magnéticas en su paso de raíz y en el último paso. Se definen como tal las
siguientes: juntas del cuello de boquilla al cuerpo esférico (sean con o sin
refuerzo); juntas de accesorios como coples, o insertos soldables a cuerpo
esférico; juntas de cuello a brida tipo deslizante o tipo inserto; juntas de
las columnas de soporte al cuerpo esférico.
Juntas Clase C. Estas juntas
serán examinadas solamente por inspección visual. Se definen como tales, las
soldaduras de partes no sujetas a presión con el cuerpo esférico; como clips, y
soportes de tubería, así como las juntas soldadas de partes no sujetas a
presión entre sí.
6.1.3 El
material a usar en las bridas forjadas de boquillas será el mostrado en la
Tabla 11. Su selección estará basada en la temperatura de diseño.
6.1.4 El
material que se utilizará para los cuellos de boquilla con diámetros menores a
610 mm serán de tubo sin costura como los mostrados en la Tabla 12;
seleccionándolo de acuerdo a la temperatura de diseño. Los cuellos de boquilla
de diámetro 610 mm y mayores pueden ser fabricados del mismo material que el
cuerpo.
6.1.5 El
material utilizado en las partes del recipiente no sujetas a presión puede ser
acero estructural, siempre que no estén soldadas al cuerpo.
6.1.6 Espesor
mínimo.
6.1.6.1 Es
el calculado con las fórmulas del numeral 6.1.6.2 de esta Norma Oficial
Mexicana, sin considerar el efecto de cargas externas ni compensación por
corrosión.
6.1.6.2 Cálculo
del espesor de pared mínimo.

En donde:
De es el diámetro exterior del recipiente.
6.1.6.3 Presión
externa.
El cuerpo esférico sujeto a una
presión externa, como la presión atmosférica, en ningún caso tendrá un espesor
inferior al calculado para presión interna.
Esta presión externa es
particularmente importante en las esferas auto-refrigeradas que operan a una
temperatura más baja que la ambiente y para las cuales se determinará la
presión externa permisible. Debe usarse en primera instancia el espesor
calculado para presión interna sin incluir ninguna previsión por corrosión, en
el caso de que el resultado sea menor a 101.325 kPa (1.003 kgf/cm2 absolutos; 1.04 kgf/cm2).
6.1.6.4 Verificación
del espesor de pared del cuerpo.
El espesor del cuerpo esférico
no será menor que el obtenido con el siguiente procedimiento:
a) Asumir un valor para (t) y calcular Pyv.
Pyv = 2 (c x S x t) / R
En donde:
Pyv es
la presión en la cual los esfuerzos máximos permisibles del material del cuerpo
esférico alcanzan el punto de cedencia del material.
c es
el factor relativo al punto de cedencia efectivo del material, para los
materiales cubiertos por las tablas de esta Norma Oficial Mexicana (c = 1.4).
S es
el esfuerzo permisible de diseño del material del cuerpo.
t es
el espesor del cuerpo esférico bajo análisis.
R es
el radio medio de la esfera.
b) Calcular Pe como sigue: (usando el mismo valor de t asumido para el cálculo anterior).
Pe = 1.21 (E x t2) / R2
En donde:
Pe es la presión de inestabilidad elástica
requerida para colapsar el cuerpo esférico.
E es el módulo de elasticidad del
material considerado.
c) Calcular K = Pe / Pyv y determinar la variable Dt de la curva dada en la Figura 6.
d) Calcular la presión externa permisible (Px). Si este valor es menor que el requerido, el valor asumido de (t) deberá incrementarse hasta que se obtenga el valor de (Px) requerido ya sea de vacío total o vacío parcial.
Px= Dt x Pyv
e) Este procedimiento es aplicable sólo si la esfera se acerca a un cuerpo esférico perfecto dentro del 1% del radio, y en la cual el radio de curvatura; medido sobre un arco de 2.4 [(Rmax) x t)1/2] no excede del valor nominal por más del 30% del radio teórico medio.
El valor mayor de t obtenido
por cualquiera de los métodos indicados en los incisos 6.1.6.2 y 6.1.6.4 será
el espesor mínimo calculado, al cual se le debe adicionar tanto el espesor
previsto para corrosión, como el sobre-espesor por adelgazamiento por
maquinado. Dicho valor será el espesor de pared para la fabricación del
recipiente Tipo E.
6.1.7 Boquillas
para la colocación de los accesorios de operación, control, medición y
seguridad.
Los accesorios de operación,
control, medición y seguridad, pueden ser suministrados o no, por el fabricante
del recipiente.
Los recipientes deben estar
provistos de boquillas para la colocación de los accesorios y las válvulas de
relevo de presión que requiera el recipiente, según se establece a
continuación:
6.1.7.1 Operación.
· Carga/descarga
· Pasa-hombre
· Retorno de vapores
· Interruptor de máximo y mínimo llenado.
· Drenado
6.1.7.2 Medición.
· Indicador de presión
· Indicador / trasmisor de nivel
· Indicador de temperatura
6.1.7.3 Válvulas de relevo de presión.
Los recipientes Tipo E deben ser
provistos de boquillas para la colocación de válvulas de relevo de presión. La
presión de apertura de estas válvulas debe ser como mínimo la presión de diseño
y para su calibración; se acepta una variación de 10% arriba de dicho valor. La
presión de cierre debe ser la presión de inicio de apertura; se acepta una
variación de 10% abajo de dicho valor.
Para efectos de esta Norma
Oficial Mexicana se consideran las propiedades del propano puro en condiciones
de almacenamiento a temperatura ambiente máxima, que siempre serán más críticas
que para cualquier otra mezcla de Gas L.P. La capacidad mínima de descarga de
la válvula o conjunto de válvulas de relevo de presión requeridas debe
calcularse mediante la fórmula siguiente:
Q = 10.6582 x (S) 0.82
En donde:
Q es
la capacidad de descarga requerida, en m3/min de aire en condiciones
estándar a 288.75 K (15.6 °C) y 101.325
kPa absolutos (1.003 kgf/cm2 absolutos).
S es
la superficie exterior del recipiente en m2.
Cálculo del caudal másico mínimo
requerido, mediante la siguiente fórmula:
W = 25.375 x Q
En donde:
W es el caudal másico convertido a
propano en kg/h.
Puede calcularse el caudal
másico para el caso de fuego en la parte inferior del recipiente, empleando un
método alterno y se usará el de mayor valor.
Con lo anterior se calcula el
área del orificio mínimo requerido, la cual puede ser alcanzada con una o más
boquillas, de acuerdo a lo siguiente:
Ao = [W / (C x Pa)] x √ (Z x T /M)
En donde:
Ao es el área de relevo de presión en cm2.
C es la relación de calores específicos (Cp
/ Cv) p/ propano = 330 (adimensional).
Pa es la presión de apertura = presión de
diseño en kPa x 0.010197.
Z es el factor de compresibilidad p/
propano = 0.982 (adimensional).
T es la temperatura de apertura en K =
temperatura de diseño en ºC + 273.15.
M es el peso molecular del propano = 44.097
(adimensional).
6.1.7.4 Los
materiales utilizados para las boquillas deben cumplir con lo especificado en
las Tablas 11 y 12.
6.1.7.5 Para
el dimensionado, número de pernos, acabados y determinación del rango de
presión de las bridas de conexión podrán utilizarse aquellas que cumplan con
las normas mexicanas aplicables, normas internacionales, regionales, las del
país de origen o a falta de estas las del fabricante.
6.1.7.6 Los
materiales utilizados para la tornillería de bridas deben cumplir con lo
especificado en las Tablas 13 y 14.
6.1.7.7 Aberturas
para boquillas.
6.1.7.7.1 Forma.
Las aberturas en el cuerpo del
recipiente Tipo E deben ser de formas circulares o elípticas.
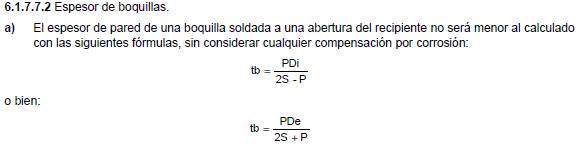
En donde:
tb es el espesor de pared mínimo.
P es la presión interna de diseño.
S es el esfuerzo máximo permisible
del material.
Di es el diámetro interior de la
boquilla.
Las unidades de medida
utilizadas deben ser consistentes.
b) El cuello de la boquilla puede ser fabricado de placa del mismo material con que se fabrica el cuerpo esférico. En caso de usar tubo, la pared deberá incrementarse un 12.5% del espesor calculado considerando además la compensación por corrosión. El material del tubo será de acuerdo al mostrado en la Tabla 11.
6.1.7.7.3 Refuerzos
en aberturas.
Una abertura en la pared del
recipiente Tipo E no requiere refuerzo si su diámetro no excede de:
a) 89 mm en cuerpos con espesor de pared de hasta 13 mm.
b) 61 mm en cuerpos con espesores de pared mayores a 13 mm.
El detalle de unión de la
boquilla al cuerpo esférico estará de acuerdo a lo indicado en la Figura 7.
Toda abertura que exceda estos
valores de diámetro se deben reforzar de manera tal que el área transversal del
refuerzo no sea menor al producto del diámetro de la abertura por el espesor de
pared del cuerpo. Para el caso de aberturas elípticas el área se calcula igual
usando los diámetros mayor y menor. El espesor del refuerzo en ningún caso será
menor al del cuerpo, ni mayor a 1.25 veces el mismo. El detalle de unión de la
boquilla al cuerpo se hará de acuerdo a lo mostrado en la Figura 8.
6.1.7.7.4 La
distancia desde la soldadura perimetral del parche de refuerzo a la soldadura
perimetral de otro refuerzo no será menor a 4 veces el espesor del cuerpo. Del
mismo modo, la distancia de la soldadura perimetral del parche de refuerzo a
una junta del cuerpo será no menor a 4 veces el espesor del cuerpo o 100 mm, el
que sea mayor; excepto que, cuando sea impráctico y la junta coincida con el
parche o con el cuello de la boquilla, dicha junta será radiografiada o
examinada por ultrasonido en una extensión de al menos una y media veces el
diámetro a cada lado de la boquilla antes de colocar boquilla y parche, con el
objeto de registrar la integridad de la junta antes de obstruirla o cortarla.
6.1.7.7.5 Las placas de refuerzo estarán dotadas de un
agujero roscado de 6 mm de diámetro, pasado de lado a lado, para efectuar una
prueba neumática a través de él a una presión de 1.0 MPa (10.22 kgf/cm2) o a la presión de diseño, la
que sea menor. Deben inspeccionarse con jabonadura las soldaduras exteriores e
interiores con el fin de detectar fugas, la prueba se realizará después de la
inspección con líquidos penetrantes o partículas magnéticas.
6.1.8 Entrada pasa-hombre.
Los recipientes
deben tener al menos una entrada pasa-hombre, con un diámetro de 610 mm como
mínimo. La tapa ciega estará dotada de pescante si la entrada está en la parte
superior o bisagra si es inferior, asimismo contará con asa en ambos casos.
6.1.9 Estructura de soporte y aislamiento contra
fuego.
Esta consiste de
columnas cilíndricas y elementos de contraviento que dan rigidez a la
estructuración y ambos elementos soportan al recipiente.
Para prevenir
daños por corrosión ocasionados en los soportes de los tanques esféricos, se
deben instalar botaguas que sobresalgan del centro a prueba de fuego y que no
estén en contacto con el cuerpo del recipiente, conforme a lo mostrado en la
Figura 9.
6.1.9.1 Diseño.
La estructura
será diseñada de acuerdo al sitio donde se ubica el recipiente, en lo referente
a zona sísmica, tipo de suelo y velocidad de viento, utilizando para estos
parámetros, lo indicado en el Capítulo C.1.3 Diseño por Sismo y Capítulo C.1.4
Diseño por Viento, del Manual de Obras Civiles de la Comisión Federal de
Electricidad.
6.2 Especificaciones generales de fabricación.
6.2.1 Conformación.
Las placas para
la fabricación del cuerpo del recipiente deben ser conformadas empleando un
proceso de formado que no afecte las propiedades físicas del material.
6.2.1.1 Tolerancias por conformado.
En cada gajo del
cuerpo esférico del recipiente, la tolerancia máxima permitida será de una
dimensión que cumpla con lo establecido en el inciso e) del numeral 6.1.6.4,
donde el radio de curvatura medido sobre un arco de 2.4 [(Rmax) x t)1/2] no exceda el valor nominal en
más de 30% del radio teórico medio.
6.2.1.2 Tolerancia por falta de redondez.
En recipientes
esféricos terminados, la diferencia entre el diámetro máximo y el diámetro
mínimo de cualquier sección transversal no debe exceder de 1% del diámetro
nominal de ésta.
6.2.2 Juntas soldadas.
6.2.2.1 Tolerancia en la alineación de juntas
soldadas a tope.
El desnivel
permitido entre los bordes de las placas soldadas a tope no debe exceder lo
indicado en la Tabla 6.
6.2.2.2 Proceso.
Los procesos de
soldadura utilizados en la fabricación de recipientes deben ser de fusión por
arco eléctrico metálico o con protección de gas.
6.2.2.2.1 Tipos.
Los tipos de
juntas soldadas permitidas para el cuerpo del recipiente deben ser a tope con
penetración y fusión completas.
6.2.2.3 Preparación.
Las superficies
que van a ser soldadas deben estar limpias de óxidos y materias extrañas, tales
como escamas, polvo, escoria, grasas y pinturas. Cuando el metal de aporte se
va a depositar sobre una superficie que haya sido previamente soldada, se debe
remover la escoria para evitar la inclusión de impurezas en la soldadura. La
forma y dimensiones de los extremos de las placas que se van a soldar deben
permitir una fusión y penetración completas. Las placas con espesor mayor de 13
mm deben tener bisel a un ángulo que garantice la penetración total del
material de aporte.
6.2.2.4 Acabado de juntas.
El acabado de los
cordones de soldadura debe ser uniforme, de tal manera que permita la
interpretación correcta del examen radiográfico.
En las juntas a
tope, el material de aporte debe llenar completamente la acanaladura y
sobresalir del nivel de las placas que se
unen, como refuerzo de la soldadura. El espesor de este refuerzo no debe
exceder de 4 mm.
6.2.2.5 Calificación de procedimientos de soldadura.
Debe efectuarse
conforme al numeral 5.2.5.
6.2.2.6 Examen radiográfico de juntas soldadas.
Debe efectuarse
conforme al numeral 5.2.6.
6.2.3 Acceso.
El recipiente
esférico debe tener escalera y plataforma con barandal para acceso a los instrumentos
de medición, control y seguridad.
6.2.4 Tolerancia en la capacidad.
La tolerancia
aceptada en la capacidad nominal de estos recipientes es de ± 2%.
7. Requisitos específicos
7.1 Relevado de esfuerzos.
Todos los
recipientes Tipo D deben someterse a un proceso de relevado de esfuerzos
conforme a lo dispuesto en el numeral 7.1.1.
Los recipientes
Tipo E deben someterse a un proceso de relevado de esfuerzos conforme a lo
dispuesto en el numeral 7.1.2.
7.1.1 Relevado de esfuerzos para recipientes Tipo
D.
Al concluir la
fabricación de un recipiente Tipo D, éste se debe sujetar a un tratamiento
térmico a fin de eliminar esfuerzos residuales.
7.1.1.1 Después de efectuarse el examen radiográfico,
estos recipientes deben someterse a un tratamiento térmico y realizarse
posteriormente la prueba hidrostática.
7.1.1.2 Antes de iniciar el tratamiento térmico, el
recipiente debe haber sido soldado al 100%, incluyendo boquillas, coples,
placas de asiento y entrada pasa-hombre. Con posterioridad a este tratamiento, sólo
pueden soldarse elementos a la placa del asiento o puntearse con puntos chicos
y separados láminas delgadas como carrocerías, excepto cuando se estipule lo
contrario para el material empleado en la fabricación del recipiente.
7.1.1.3 Para fines de relevado de esfuerzos, en
juntas con espesores diferentes, el espesor nominal será el mayor.
La temperatura y
el tiempo que rijan en el tratamiento térmico de relevado de esfuerzos deben
ser siempre para el espesor más grueso que haya sido empleado en partes sujetas
a presión en el recipiente, tomando por ejemplo:
a) El espesor de las bridas, si éstas se sueldan al recipiente directamente, tanto en el cuerpo como en las cabezas.
b) El espesor del cuello de la boquilla o brida.
c) El espesor combinado del cuerpo y el refuerzo necesario para aberturas de más de 89.0 mm.
7.1.1.4 Requisitos para el tratamiento térmico.
El tratamiento
térmico se debe aplicar a los recipientes de acuerdo con lo establecido en la
Tabla 15 y con los requisitos siguientes:
a) Al ser colocado el recipiente en el horno, la temperatura de éste debe ser como máximo de 700.15 K (427 °C).
b) Por encima de 700.15 K (427 °C), la velocidad de calentamiento no debe ser mayor a 5 480.15 K (5 207 °C), por hora, divididos entre el espesor máximo de la placa del cuerpo o cabezas en mm, pero en ningún caso debe ser mayor a 478.15 K (205 °C) por hora. Durante el periodo de calentamiento, la variación de temperatura no debe ser mayor a 413.15 K (140 °C), en un intervalo de longitud del recipiente de 5 m.
c) Para el control de esta temperatura el horno debe contar con termopares de contacto, punteados al recipiente con puntos de soldadura fáciles de ser removidos por un golpe (no se permite usar para este fin soplete, torcha, etc.) o termopares ambientales.
d) El horno debe contar con un registrador de temperatura, mediante el cual se debe imprimir en una gráfica el ciclo calentamiento-enfriamiento y las variaciones de temperatura que no deben sobrepasar las indicadas en los incisos a) y b) de este numeral.
e) El fabricante debe de anotar en la gráfica la orden de trabajo o número de serie del recipiente y conservarla por un periodo no menor de cinco años.
7.1.1.5 El horno debe ser de un diseño tal que se
impida el contacto directo de la flama con el recipiente.
7.1.1.6 Por encima de 700.15 K (427 °C), el
enfriamiento debe hacerse en un horno cerrado o en una cámara de enfriamiento
cerrada, a una velocidad no mayor de 7 334.15 K (7 061 °C) por hora, divididos
entre el espesor máximo de la placa del cuerpo o cabezas en mm, pero en ningún
caso debe ser mayor de 551.15 K (278 °C) por hora. A partir de 700.15 K (427
°C), el recipiente debe ser enfriado en atmósfera tranquila.
7.1.1.7 Si después del tratamiento térmico, los
recipientes fueron sujetos a reparación o alteración de sus soldaduras o se
soldaron partes directamente al cuerpo o cabezas, éstos deben ser nuevamente
tratados térmicamente.
7.1.1.8 Se permite efectuar el tratamiento térmico a
una temperatura más baja por periodos más largos de tiempo, de acuerdo a lo
indicado en la Tabla 16.
El tiempo mínimo
no puede ser en ningún caso menor de 15 min.
7.1.2 Relevado de esfuerzos para recipientes Tipo
E.
Para fines de
relevado de esfuerzos, en juntas con espesores diferentes, el espesor nominal
será el mayor.
Se debe realizar
este tratamiento al cuerpo del recipiente en su totalidad, cuando el espesor
nominal de la pared de cualquier parte del cuerpo sea mayor a 35 mm, conforme a
los numerales 7.1.2.1, 7.1.2.2, 7.1.2.3, 7.1.2.4 y 7.1.2.5.
7.1.2.1 Para todos los materiales contemplados en la
Tabla 9, se eleva la temperatura del recipiente hasta 873.15 ± 50 K (600 ± 50
°C), la cual debe mantenerse durante 30 min por cada 25 mm de espesor nominal.
7.1.2.2 El rango de calentamiento-enfriamiento del
relevado de esfuerzos será de acuerdo a lo siguiente:
· 5 773.15 K/h (5 500 °C/h), dividido entre el espesor de pared nominal (en mm) y en ningún caso será mayor a 150 K/h (150 °C/h).
· Abajo de 673.15 K (400 °C) el recipiente puede ser enfriado al aire quieto.
7.1.2.3 Para espesores de 35 mm y menores, el
relevado de esfuerzos sólo se realizará a las placas polares con boquillas y a
las placas ecuatoriales donde apoyan las columnas, excepto que si estas últimas
tienen una columna cuyo diámetro permita sean soldadas por ambos lados al
cuerpo esférico, es decir tanto interior como exterior de la columna, estarán
exentas del relevado de esfuerzos.
7.1.2.4 En ambos casos el relevado de esfuerzos
deberá ser graficado y dichos registros deben conservarse por tres años como
mínimo. Para la medición y graficado de temperatura se deben colocar termopares
fijos al cuerpo del recipiente y distribuidos de tal manera que la distancia
entre uno y otro no exceda 4.5 m.
En ningún caso la
flama debe impactar directamente sobre la pared del recipiente.
7.1.2.5 Después de realizar el relevado de esfuerzos
no es aceptable ninguna soldadura de producción, excepto reparaciones menores
de soldadura de filete con espesor no mayor a 12 mm y aplicando un
precalentamiento de 373.15 K (100 °C).
7.2 Prueba hidrostática.
Al terminar la
fabricación de cada recipiente de los Tipos A, B, C y D, se le debe someter a
una prueba hidrostática conforme al numeral 8.1.1.
Al terminar la
fabricación de cada recipiente Tipo E y antes de aplicar cualquier pintura, se
le debe someter a una prueba hidrostática de presión, conforme al numeral
8.1.2.
7.3 Prueba neumática.
Los recipientes
Tipos B, C y D, con sus válvulas instaladas deben someterse a una prueba
neumática conforme al numeral 8.2.
7.4 Acabado.
7.4.1 Los recipientes Tipo A deben presentar una
superficie uniforme, exenta de abolladuras, pliegues, grietas, cavidades,
incisiones, ranuras o rebabas, tanto interior como exteriormente y además deben
ser pintados con una pintura anticorrosiva.
7.4.2 Los recipientes Tipo B deben presentar una
superficie uniforme, exenta de abolladuras, pliegues, grietas o rebabas y
cubrirse de color blanco en su superficie exterior con una capa de
recubrimiento anticorrosivo (pintura) en polvo horneable o a través de un
primario y acabado o únicamente con recubrimiento que no requiera primario.
Dicho recubrimiento debe proporcionar una resistencia mínima a la corrosión de
350 horas en cámara de niebla salina, con un espesor mínimo de 50 micrómetros.
7.4.3 Los recipientes Tipo C deben presentar una
superficie uniforme, exenta de abolladuras, pliegues, grietas o rebabas y deben
cubrirse de color blanco en su superficie exterior con una capa de
recubrimiento anticorrosivo (pintura) en polvo horneable. Dicho recubrimiento
debe proporcionar una resistencia mínima a la corrosión de 350 horas en cámara
de niebla salina, con un espesor mínimo de 50 micrómetros.
7.4.4 Los recipientes Tipo D deben presentar una
superficie uniforme, exenta de abolladuras, pliegues, grietas o rebabas, tanto
interior como exteriormente. Además, deben ser pintados con un recubrimiento
anticorrosivo y terminado en esmalte automotivo.
7.4.5 Los recipientes Tipo E deben presentar una
superficie uniforme y tener un sistema de protección anticorrosivo seleccionado
y diseñado de acuerdo a las condiciones ambientales del sitio donde se ubique
el recipiente.
7.5 Líneas de interconexión de fase líquida y
vapor.
En el caso de los
recipientes Tipo C que cuenten con líneas de interconexión de fase líquida y
vapor entre dos o más recipientes, éstas deben ser como mínimo de acero cédula
40, soldadas a los recipientes.
8. Métodos de prueba
8.1 Prueba hidrostática.
8.1.1 Los recipientes Tipos A, B, C y D deben
someterse a una presión hidrostática de 1.3 veces su presión de diseño, como
mínimo, la cual en ningún caso debe exceder el 90% del esfuerzo límite de
cedencia del material determinado a través de cálculo. Esta prueba debe
efectuarse al 100% de los recipientes.
8.1.1.1 Aparatos y equipos.
a) Dispositivo hidráulico que proporcione una presión de 2.23 MPa (22.79 kgf/cm2) como mínimo.
b) Medidor indicador de presión analógico de carátula (manómetro), el cual debe estar graduado para un alcance de entre 1.5 veces y 4 veces la presión de prueba máxima. Pueden emplearse medidores de presión de lectura digital que tengan un alcance más amplio, siempre y cuando las lecturas den el mismo o mayor grado de exactitud que el obtenido con medidores de presión analógicos de carátula.
8.1.1.2 Procedimiento.
Una vez que el
recipiente ha sido llenado completamente con agua, se procede a colocar las
conexiones correspondientes para purgar o eliminar el aire dentro del
recipiente. Para medir la presión se instala el manómetro en el recipiente o en
la línea de prueba, posteriormente debe elevarse la presión hidrostática a por
lo menos 1.3 veces la presión de diseño durante el tiempo necesario para
inspeccionar si existen fugas en el material base o en las juntas soldadas.
8.1.1.3 Resultado.
El recipiente no
debe presentar fugas. Esta condición debe comprobarse visualmente.
8.1.2 Los recipientes Tipo E deben someterse a una
prueba hidrostática de presión, conforme a:
La presión de
prueba hidrostática mínima (Pt) se calculará aplicando la fórmula;
Pt = 1.25 [P x (St / Sm) x (t /
(t-c))]
En donde:
P es
la presión de diseño.
St es
el esfuerzo de diseño del material determinado a la temperatura de prueba.
Sm es el esfuerzo de diseño del
material determinado a la temperatura nominal de diseño.
t es
el espesor nominal de la sección del recipiente bajo consideración.
c es
la tolerancia por corrosión.
Las unidades de
medida serán congruentes.
La presión de
prueba aplicada, incluirá la porción de la columna estática actuando sobre el
punto bajo consideración.
Se hará una
verificación del esfuerzo máximo permisible del material durante la prueba de
presión, de tal manera que éste no exceda el 90% del esfuerzo de cedencia del
material determinado a través de cálculo a la temperatura de prueba. En dicha
verificación se usará el espesor nominal (nuevo y frío) del punto bajo consideración.
Esta prueba debe
efectuarse al 100% de los recipientes.
8.1.2.1 Aparatos y equipos.
a) Dispositivo hidráulico que proporcione una presión mayor que la presión de prueba hidrostática mínima (Pt), al menos en un 10%.
b) Manómetro, el cual debe estar graduado para un alcance de entre 1.5 veces y 2 veces la presión de prueba hidrostática mínima. Pueden emplearse medidores de presión de lectura digital siempre y cuando las lecturas que proporcione sean similares o de mayor grado de exactitud.
c) Dispositivo que permita elaborar un registro de presión
contra tiempo (graficador).
8.1.2.2 Procedimiento.
Se deben observar
las siguientes condiciones:
a) Se aplicará la presión de prueba determinada de acuerdo con el numeral 8.1.2.
b) Como medio para la presurización debe usarse agua dulce.
c) Para evitar poner en riesgo el recipiente, es recomendable que la temperatura del agua durante la prueba no sea menor a 280.15 K (7 °C). Sin embargo, si se espera que la temperatura del agua esté por debajo de dicho valor, pueden ser necesarias precauciones especiales para evitar riesgos.
d) El recipiente y sus conexiones serán apropiadamente venteadas antes de que la presión de prueba sea aplicada, para prevenir la formación de bolsas de aire.
Una vez que el
recipiente ha sido llenado completamente con agua, debe elevarse la presión a
por lo menos la presión de prueba hidrostática (Pt), durante el tiempo
necesario para inspeccionar si existen fugas en el material base o en las
juntas soldadas.
Se debe elaborar
un registro de presión contra tiempo, aplicados durante la prueba.
8.1.2.3 Resultado.
El recipiente no
debe presentar fugas. Esta condición debe comprobarse visualmente.
8.2 Prueba neumática.
Los recipientes
Tipos B, C y D con sus válvulas instaladas deben someterse a una presión
neumática de 0.686 MPa (7 kgf/cm2), como mínimo. Esta prueba debe
efectuarse al 100% de los recipientes.
8.2.1 Aparatos y equipos.
a) Compresor.
b) Medidor indicador de presión analógico de carátula (manómetro), graduado conforme a lo indicado en el numeral 8.1.1.1, inciso b).
8.2.2 Procedimiento.
Se elimina
completamente el agua y cualquier materia extraña que pudiera contener el
recipiente, se instalan todos sus accesorios de control y seguridad, se aplica
una presión neumática mínima de 0.686 MPa (7 kgf/cm2), y se coloca jabonadura en
todas las conexiones y accesorios verificando que no existan fugas. Esta prueba
puede realizarse sumergiendo el recipiente en agua.
8.2.3 Resultado.
El recipiente no
debe presentar fugas en las juntas soldadas ni en los accesorios instalados.
9. Marcado
9.1 Placa de datos.
Todos los
recipientes a que se refiere la presente Norma Oficial Mexicana deben llevar
colocada en un lugar visible una placa descriptiva metálica soldada en todo su
perímetro, con caracteres grabados claramente en relieve e indelebles,
especificando el tipo de recipiente conforme al numeral 4, y que ostente al
menos los datos conforme a los numerales 9.1.1 y 9.1.2 según sea el caso. En el
caso de los recipientes Tipos A, B, C y D, se permite el estampado en alto o
bajo relieve en cualquier sección del recipiente, siempre y cuando se conserve
el espesor de pared mínimo:
9.1.1 Recipientes Tipos A, B, C y D.
a) NOM-009-SESH-2011.
b) Recipiente Tipo A, B1, B2, C1, C2, C3 o D, según corresponda.
c) Nombre y domicilio del fabricante.
d) Capacidad nominal en litros de agua.
e) Presión de diseño en MPa (kgf/cm2).
f) Tara en kg.
g) Diámetro exterior o interior en cm.
h) Longitud total en cm.
i) Espesor nominal de la placa correspondiente al cuerpo en mm.
j) Espesor nominal de la placa correspondiente a las cabezas en mm.
k) Fecha de fabricación (mes y año).
l) Indicar si fue o no radiografiado.
m) Número de serie de fabricación.
n) Material del cuerpo.
o) Material de las cabezas.
p) La leyenda: ESTE RECIPIENTE NO DEBE SUJETARSE A CALENTAMIENTO POR MEDIOS ARTIFICIALES.
q) La leyenda: ESTE RECIPIENTE DEBE CONTENER GAS L.P..
r) La leyenda: HECHO EN MEXICO o la designación en español del país de origen.
s) Forma de las cabezas.
9.1.2 Recipientes Tipo E
a) NOM-009-SESH-2011 Recipiente Tipo E.
b) Nombre del fabricante y del ensamblador.
c) Capacidad nominal en m3.
d) Presión interna de diseño en MPa (kgf/cm2).
e) Presión externa de diseño en MPa (kgf/cm2).
f) Temperatura de diseño en K (ºC).
g) Masa del recipiente en kg.
h) Diámetro interior en m.
i) Espesor mínimo del cuerpo en mm.
j) Fecha de prueba hidrostática.
k) Radiografiado 100%.
l) Número de serie.
m) Material del cuerpo del recipiente.
n) Relevado de esfuerzos: ______ Parcial ______ Total.
o) La leyenda: ESTE RECIPIENTE NO DEBE SUJETARSE A CALENTAMIENTO POR MEDIOS ARTIFICIALES.
p) La leyenda: ESTE RECIPIENTE DEBE CONTENER GAS L.P..
q) Forma del recipiente: Esférica.
9.1.3 No se permiten abreviaturas en las leyendas,
con excepción de las unidades de medida.
10. Procedimiento para la evaluación de la
conformidad (PEC)
La evaluación de
la conformidad de los recipientes sujetos a la observancia de la presente Norma
Oficial Mexicana será realizada en términos de este PEC por la Dirección
General de Gas L.P. de la Secretaría de Energía y, en su caso, por organismos
de certificación acreditados y aprobados en dicha normatividad, conforme a lo
dispuesto por la Ley Federal sobre Metrología y Normalización y su Reglamento.
Para la solución de las controversias que se deriven de la interpretación del
presente PEC, se estará a lo dispuesto en los ordenamientos jurídicos
señalados.
10.1 Para efectos de este PEC, se entenderá por:
10.1.1 Certificado de la conformidad.
Documento
mediante el cual la DGGLP o el organismo de certificación correspondiente hacen
constar que los recipientes nuevos cumplen con la totalidad de las
especificaciones establecidas en esta Norma Oficial Mexicana.
10.1.2 Certificado del sistema de gestión de la
calidad.
Documento que
otorga un organismo de certificación de sistemas de gestión de la calidad establecido en términos de la Ley, a efecto de hacer constar ante
la DGGLP o el organismo de certificación para producto que el sistema de
gestión de la calidad del proceso de fabricación del producto objeto de esta
Norma Oficial Mexicana contempla procedimientos de verificación.
10.1.3 DGGLP.
Dirección General
de Gas L.P. de la Secretaría de Energía.
10.1.4 Evaluación de la
conformidad.
Determinación del grado de cumplimiento con esta Norma Oficial Mexicana.
10.1.5 Familia.
Grupo de
recipientes nuevos del mismo tipo, en los que las variantes entre sí son de
carácter estético o de apariencia, pero conservan las características de diseño
y desempeño que aseguran el cumplimiento con esta Norma Oficial Mexicana.
10.1.6 Informe de pruebas.
Documento que
emite un laboratorio de pruebas, mediante el cual se presentan los resultados
obtenidos en las pruebas realizadas a las muestras recibidas de los recipientes
nuevos.
El informe de
pruebas tiene una vigencia de noventa días naturales a partir de la fecha de su
emisión, para efectos de la solicitud de certificación ante la DGGLP o el
organismo de certificación correspondiente.
10.1.7 Laboratorio de pruebas.
Laboratorio de
pruebas acreditado y aprobado en esta Norma Oficial Mexicana, conforme lo
establece la Ley Federal sobre Metrología y Normalización.
10.1.8 Laboratorio de pruebas extranjero.
Laboratorio de
pruebas que se encuentra fuera del territorio nacional y que cuenta con
equipo suficiente y personal técnico calificado para realizar las pruebas
descritas en la presente Norma
Oficial Mexicana, cuyos informes de resultados son susceptibles de
servir como referencia para determinar el apego a las especificaciones de dicha
normatividad.
10.1.9 Ley.
Ley Federal sobre
Metrología y Normalización.
10.1.10 Muestreo de producto.
Procedimiento
mediante el cual se seleccionan los recipientes nuevos, con el fin de
someterlos a las pruebas establecidas en esta Norma Oficial Mexicana.
10.1.11 Norma Oficial Mexicana.
Norma Oficial
Mexicana NOM-009-SESH-2011.
10.1.12 Organismo de certificación para producto.
Persona moral
acreditada y aprobada conforme a la Ley, que tenga por objeto realizar
funciones de certificación de la conformidad con esta norma oficial mexicana, a
los recipientes nuevos.
10.1.13 Organismo de certificación de sistemas de
gestión de la calidad.
Persona moral
acreditada y aprobada conforme a la Ley, que tenga por
objeto realizar funciones de certificación de sistemas de gestión de la calidad
de la línea de producción de los recipientes nuevos tipo no transportable y
tenga los procedimientos de seguimiento de conformidad con lo dispuesto en la
Ley.
10.1.14 Verificación.
Constatación
ocular y comprobación mediante muestreo, medición, pruebas o revisión de
documentos que se realiza para evaluar la conformidad con esta Norma Oficial
Mexicana, en un momento determinado.
10.1.15 Seguimiento.
Etapa de la
verificación que permite comprobar el cumplimiento con la Norma Oficial
Mexicana.
10.2 Procedimiento.
Artículo 1. El presente procedimiento es aplicable a
todos los recipientes nuevos materia de esta Norma Oficial Mexicana, de
fabricación nacional o extranjera, que se pretendan comercializar en el
territorio nacional.
Artículo 2. El certificado de la conformidad con esta
Norma Oficial Mexicana debe obtenerse de la DGGLP o de un organismo de
certificación para producto. Los procedimientos para la evaluación de la
conformidad establecidos por los organismos de certificación para producto
deberán ser aprobados por la DGGLP y cumplir con lo ordenado en este
procedimiento.
Artículo 3. Para obtener el certificado de producto o el
certificado del sistema de gestión de la calidad, para los recipientes nuevos
materia de esta Norma Oficial Mexicana, se estará a lo siguiente:
a) Para
obtener el certificado de producto por parte de la DGGLP, el interesado deberá
cumplir con los requisitos que establece el Registro Federal de Trámites y
Servicios, en lo correspondiente al Trámite SENER-01-021. La información sobre
los Laboratorios de Pruebas y Organismos de Certificación puede ser consultada
en la página Web de la Secretaría de Energía, vía Internet, en la dirección:
www.energia.gob.mx.
b) Para
obtener el certificado de producto por parte de los organismos de
certificación, el interesado deberá contactar directamente a dichos organismos.
c) Para obtener el certificado del
sistema de gestión de la calidad, el interesado deberá contactar directamente a
los organismos de certificación de sistemas de gestión de la calidad.
Artículo 4. Los certificados de la conformidad son
intransferibles y se otorgarán al fabricante nacional, importador o
comercializador de los recipientes nuevos materia de esta Norma Oficial
Mexicana, que los soliciten, previo cumplimiento de los requisitos a que se
refiere el artículo 3 del presente Procedimiento para la Evaluación de la
Conformidad o de los que establezcan los organismos de certificación para
producto, y sean aprobados por la DGGLP.
Artículo 5. Para propósitos de certificación, la DGGLP y los organismos de certificación para producto clasificarán a los recipientes tipo no transportable sujetos a presión para contener Gas L.P. materia de esta Norma Oficial Mexicana en familias de productos de acuerdo a la clasificación señalada en el numeral 4, a fin de otorgar un certificado de la conformidad por cada familia. Los criterios para la clasificación de los productos en familias establecidos por los organismos de certificación para producto deberán ser aprobados por la DGGLP.
Cualquier
controversia que se presente en la clasificación de los productos en familias
será resuelta por la DGGLP en los términos del primer párrafo del presente PEC.
El interesado podrá obtener el certificado conforme a las modalidades siguientes:
l. Con verificación mediante pruebas periódicas al producto.
II. Con verificación mediante el sistema de calidad de la
línea de producción.
Artículo 6. La vigencia de los certificados de la
conformidad será de:
I. Un año a partir de la fecha de su emisión, para los certificados con verificación y en su caso seguimiento, mediante pruebas periódicas.
II. Tres años a partir de la fecha de emisión, para los certificados con verificación y en su caso seguimiento, mediante el sistema de gestión de la calidad.
Las vigencias a
que se refiere este artículo están sujetas al resultado de la verificación y en
su caso del seguimiento correspondiente, en los términos del artículo 7 de este
PEC.
Las ampliaciones de titularidad de los certificados expedidos, tendrán como fecha de vencimiento la misma que la indicada en los certificados que dieron origen a éstos.
Los certificados podrán ser cancelados de inmediato a petición del fabricante, importador o comercializador que solicitó su ampliación. Cuando sea cancelado un certificado, las ampliaciones de los certificados y/o titularidad, según corresponda, serán igualmente canceladas. La vigencia de los certificados quedará sujeta al resultado de las verificaciones y en su caso del seguimiento correspondiente, a la vigencia del certificado del sistema de aseguramiento de la calidad de la línea de producción y a la evaluación del producto muestreado, conforme a lo dispuesto en este artículo y al artículo 7 del presente PEC.
Las personas físicas o morales que cuenten con certificado de la conformidad para los recipientes materia de la presente Norma Oficial Mexicana deben conservar los registros e informes de resultados de las pruebas descritos en los numerales 5, 6, 7 y 8, según corresponda.
Artículo 7. Los certificados de la conformidad estarán
sujetos a verificaciones de seguimiento y aleatorias por parte de la DGGLP o de
los organismos de certificación para producto, mediante inspección visual y
documental, así como muestreo y pruebas de producto, si fuera necesario, a fin
de constatar el cumplimiento con esta Norma Oficial Mexicana. Esta verificación
se llevará a cabo en los términos establecidos por la Ley.
Las
verificaciones de seguimiento serán realizadas por la DGGLP o el organismo de
certificación para producto, según quien haya otorgado el certificado de la
conformidad y se programarán de común acuerdo con el titular de dicho
certificado. Cuando aplique, la periodicidad de estas verificaciones será de
dos veces al año para la certificación con verificación mediante pruebas
periódicas al producto y una vez al año para la certificación con verificación
mediante el sistema de calidad de línea de producción.
Las
verificaciones aleatorias serán realizadas sólo por la DGGLP, con base en
denuncias recibidas o como medida preventiva a posibles violaciones a la Norma
Oficial Mexicana. Estas verificaciones pueden efectuarse en cualquier momento y
sin necesidad de aviso previo.
Los gastos que se
originen por las verificaciones serán a cargo del titular del certificado de la
conformidad.
Los actos referidos en el párrafo anterior podrán realizarse en los lugares de fabricación, almacenaje, ensamblaje, comercialización y/o venta de los recipientes, que se encuentren dentro del territorio nacional.
Artículo 8. Para fines de certificación y de
verificación, se debe requerir de muestreo y pruebas al producto. Para la
selección de la muestra se aplicará el siguiente método:
Para los
recipientes Tipos A y D
I. Para cualquiera de las familias de productos de los tipos referidos, la muestra estará constituida por un solo recipiente que se tomará en la fábrica o bodega del fabricante nacional, importador o comerciante.
II. La muestra seleccionada en la fábrica se podrá tomar de la línea de producción o del área de producto terminado.
Para los
recipientes Tipo B
I. La muestra se tomará en la fábrica o bodega del fabricante nacional, importador o comerciante. La muestra seleccionada en la fábrica podrá tomarse de la línea de producción o del área de producto terminado.
II. Para los recipientes Tipo B1, la muestra estará constituida por tres productos elegidos al azar del lote disponible al momento del muestreo.
III. Para los recipientes Tipo B2, la muestra estará constituida por dos productos elegidos al azar del lote disponible al momento del muestreo.
Para los
recipientes Tipo C
I. La muestra se tomará en la fábrica o bodega del fabricante nacional, importador o comerciante. La muestra seleccionada en la fábrica podrá tomarse de la línea de producción o del área de producto terminado.
II. La muestra estará constituida por tres recipientes elegidos al azar del lote disponible al momento del muestreo.
Para los
recipientes Tipo E
La muestra estará constituida por un solo recipiente que se ubicará en la fábrica o sitio de ensamblaje.
Artículo 9. Los resultados del informe de pruebas y de
las verificaciones que se practiquen a los recipientes nuevos objeto de esta
Norma Oficial Mexicana serán tomados en cuenta por la DGGLP o por los
organismos de certificación para producto, según se trate, para efectos de
suspender, cancelar y/o extender la vigencia del certificado de la conformidad
correspondiente.
Artículo 10. En aquellos casos en los que, del resultado
del seguimiento de los recipientes nuevos objeto de esta Norma Oficial
Mexicana, se determine incumplimiento a la Norma Oficial Mexicana o cuando la
misma no pueda llevarse a cabo en tres ocasiones sucesivas por causa imputable
a la empresa, a quien se pretende dar seguimiento, el organismo de
certificación para producto debe dar aviso inmediato al titular del certificado
de la conformidad de la suspensión o cancelación del certificado de la
conformidad y a la DGGLP en los casos de cancelación de certificados de la
conformidad.
Artículo 11. En caso de pérdida o suspensión de la
vigencia del certificado de sistema de calidad, el titular del certificado de
la conformidad debe dar aviso inmediato a la DGGLP o al organismo de
certificación para producto, según corresponda.
En el caso de
pérdida del certificado del sistema de gestión de la calidad, el certificado de
la conformidad será suspendido definitivamente a partir de la fecha de
terminación de la auditoría realizada por el organismo de certificación para
sistemas de gestión de la calidad. Los organismos de certificación para
producto notificarán de inmediato a la DGGLP para los efectos a que hubiere
lugar.
En caso de
suspensión de la vigencia del certificado del sistema de gestión de la calidad,
el certificado de la conformidad será suspendido por un periodo máximo de
sesenta días naturales a partir de la fecha de terminación de la auditoría
realizada por el organismo de certificación para sistemas de gestión de la
calidad. Si dentro del término anteriormente señalado se restablece la vigencia
del certificado del sistema de gestión de la calidad, la vigencia del
certificado de la conformidad se restablecerá hasta la fecha para la que
originalmente fue otorgado. En caso contrario, dicho certificado será cancelado
y los organismos de certificación para producto notificarán de inmediato a la
DGGLP para los efectos a que hubiere lugar.
En ambos casos,
el titular del certificado de la conformidad cancelado podrá solicitar la
modalidad de certificación de la conformidad con verificación mediante pruebas
periódicas al producto.
Artículo 12. La vigencia del certificado de la
conformidad está sujeta a los cambios en las especificaciones establecidas en
esta Norma Oficial Mexicana, en estos procedimientos de la evaluación de la
conformidad, así como en lo señalado por las disposiciones legales o
reglamentarias aplicables que para tal efecto se emitan.
11. Vigilancia
La vigilancia del
cumplimiento de esta Norma Oficial Mexicana está a cargo de la Secretaría de
Energía, conforme a sus atribuciones.
12. Sanciones
El incumplimiento
de lo dispuesto en la presente Norma Oficial Mexicana será sancionado por la
Secretaría de Energía de conformidad con la Ley Federal sobre Metrología y
Normalización y su Reglamento, así como demás disposiciones aplicables.
13. Concordancia con normas internacionales
No es factible
establecer concordancia con normas internacionales, por no existir referencia
alguna al momento de elaborar la presente Norma Oficial Mexicana.
14. Bibliografía
Norma Oficial
Mexicana NOM-008-SCFI-2002, Sistema general de unidades de medida. DOF
27/11/2002, sus reformas y adiciones.
Norma Mexicana
NMX-Z-013/1-1977, Guía para la redacción, estructuración y presentación de las
Normas Mexicanas. DOF 31-X-1977.
Norma Mexicana NMX-H-007-1978, Métodos de pruebas mecánicas para juntas soldadas. DOF 28/12/1978.
Norma Mexicana
NMX-B-172-1988, Métodos de prueba mecánicos para productos de acero. DOF
11/07/1988.
Norma Mexicana
NMX-B-266-1989, Requisitos generales para lámina laminada en caliente y en frío
de acero al carbono y de acero de baja aleación y alta resistencia. DOF
14/12/1989.
Norma Mexicana
NMX-B-086-1991, Guía para examen radiográfico. DOF 03/01/1992.
Norma Mexicana NMX-X-001-SCFI-2005, Gas L.P.- Válvulas de servicio para recipientes de gas L.P., destinados a equipos de carburación - Especificaciones y métodos de prueba. DOF 15/08/2005.
Norma Mexicana NMX-X-007-SCFI-2005, Gas L.P.- Válvulas de servicio para recipientes no portátiles utilizados en instalaciones de aprovechamiento - Especificaciones y métodos de prueba. DOF 15/08/2005.
Norma Mexicana
NMX-X-011-SCFI-2005, Gas L.P.- Válvulas para recipientes tipo no
portátil.-Especificaciones y métodos de prueba. DOF 15/08/2005.
NFPA 58, Standard for
the Storage and Handling of Liquefied Petroleum Gases. 2007 Edition.
ASME Section II Part
A; Ferrous Material Specification. 2007 Edition.
ASME Section VIII Division
1 Rules for Construction of Pressure Vessels. 2007 Edition.
ASME Section VIII
Division 2 Alternative Rules for Construction of Pressure Vessels. 2007
Edition.
ANSI B-16-5 Pipe
Flanges and Flanged Fittings. 2009 Edition.
AISC Stresses Design.
B.S.I PD-5500 Specification for Unfired Fusion Welded Pressure Vessels. 2009 Edition.
TRANSITORIOS
PRIMERO.- Esta Norma Oficial Mexicana entrará en vigor a los 180 días naturales siguientes a su publicación.
SEGUNDO.- Esta Norma Oficial Mexicana, a su entrada en vigor cancela y sustituye a las normas oficiales mexicanas NOM-012/1-SEDG-2003, Recipientes a presión para contener Gas L.P., tipo no portátil. Requisitos generales para el diseño y fabricación; NOM-012/2-SEDG-2003, Recipientes a presión para contener Gas L.P., tipo no portátil, destinados a ser colocados a la intemperie en plantas de almacenamiento, estaciones de Gas L.P. para carburación e instalaciones de aprovechamiento. Fabricación; NOM-012/3-SEDG-2003, Recipientes a presión para contener Gas L.P., tipo no portátil, destinados a ser colocados a la intemperie en estaciones de Gas L.P. para carburación e instalaciones de aprovechamiento. Fabricación; NOM-012/4-SEDG-2003, Recipientes a presión para contener Gas L.P., tipo no portátil, para uso como depósito de combustible en motores de combustión interna. Fabricación y, NOM-012/5-SEDG-2003, Recipientes a presión para contener Gas L.P., tipo no portátil, destinados a vehículos para el transporte de Gas L.P. Fabricación, publicadas en el Diario Oficial de la Federación, respectivamente, el 20 de febrero de 2004 (NOM-012/1-SEDG-2003), 23 de febrero de 2004 (NOM-012/2-SEDG-2003, NOM-012/3-SEDG-2003), 25 de febrero de 2004 (NOM-012/4-SEDG-2003) y 2 de marzo de 2004 (NOM-012/5-SEDG-2003).
TERCERO.- Los certificados de la conformidad vigentes respecto de la Norma Oficial Mexicana NOM-012/1-SEDG-2003 y de las Normas Oficiales Mexicanas específicas NOM-012/2-SEDG-2003, NOM-012/3-SEDG-2003, NOM-012/4-SEDG-2003 y NOM-012/5-SEDG-2003, otorgados a fabricantes, importadores o comerciantes de recipientes tipo no transportable sujetos a presión para contener Gas L.P., continuarán vigentes hasta que concluya su término.
CUARTO.- Los recipientes fabricados con anterioridad a la entrada en vigor de esta Norma Oficial Mexicana, deberán cumplir con lo establecido en la norma oficial mexicana vigente en el momento de su fabricación.
México, D.F., a los cuatro días del mes de agosto de dos mil once.- El Director General de Gas L.P. de la Secretaría de Energía, Jorge Gallardo Casas.- Rúbrica.- El Subsecretario de Hidrocarburos de la Secretaría de Energía, en su carácter de Presidente del Comité Consultivo Nacional de Normalización en Materia de Hidrocarburos, Mario Gabriel Budebo.- Rúbrica.
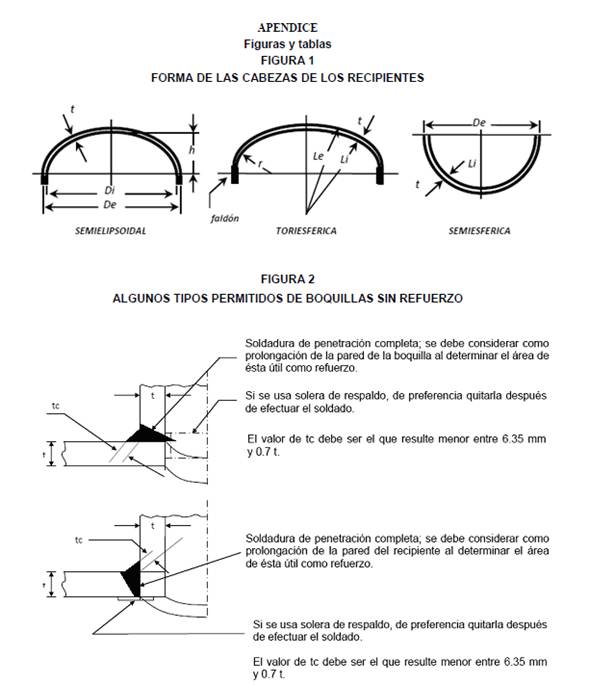
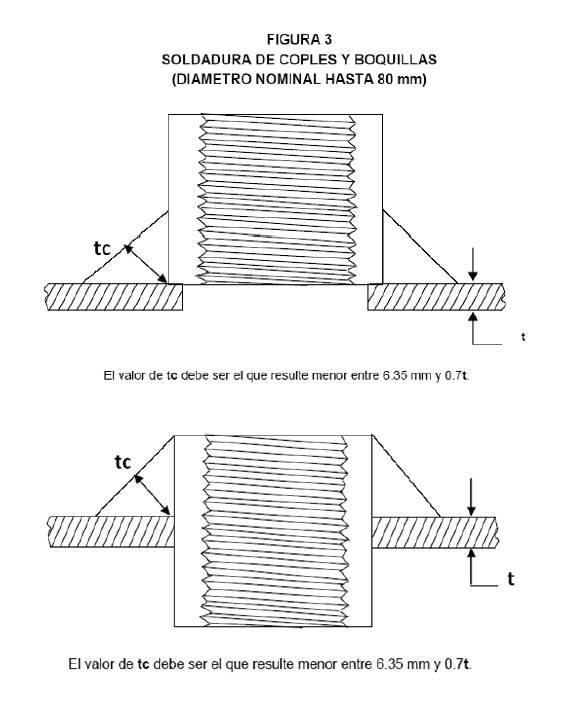
FIGURA 4
JUNTA A TOPE CON BAYONETA
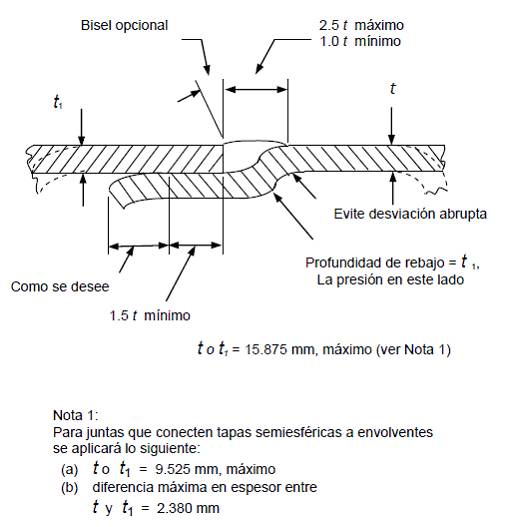
FIGURA 5
CLASES DE JUNTAS
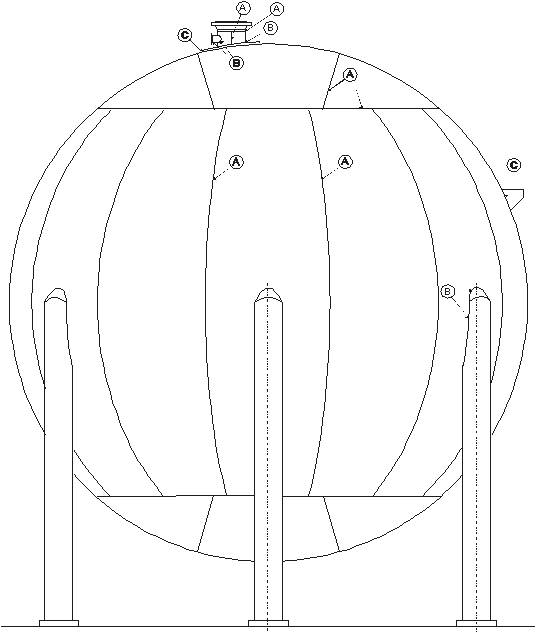
FIGURA 6
VALORES DE Dt
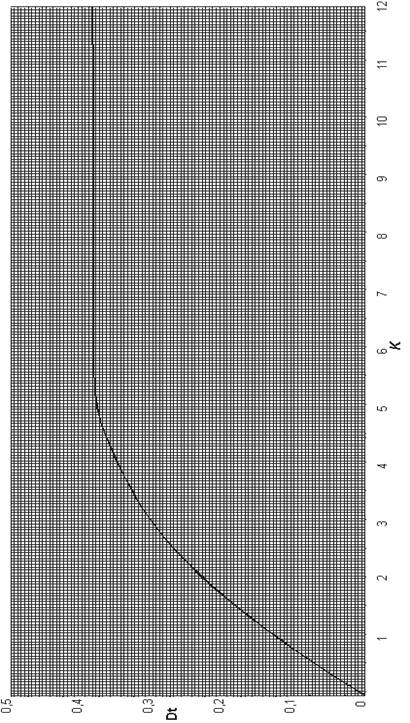
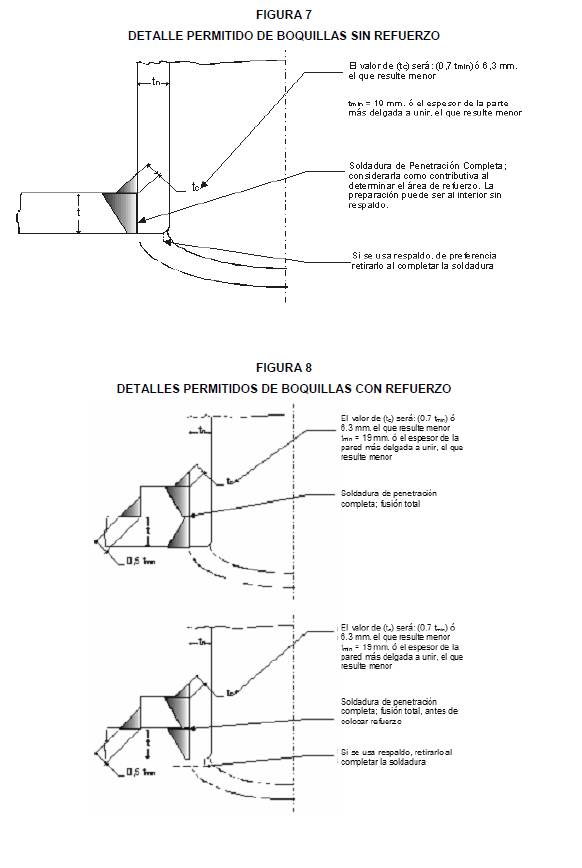
FIGURA 9
BOTAGUAS PARA OBSTRUIR LA ENTRADA DE AGUA DE LLUVIA ENTRE LOS SOPORTES TUBULARES Y EL HORMIGON A PRUEBA DE FUEGO

TABLA 1
ESPECIFICACIONES DE ACEROS PARA RECIPIENTES TIPO A, B, C Y D
|
|
|
Tipo
1 (SA-285-C) |
Tipo
2 (SA-516-70) |
Tipo
3 (SA-455) * |
Tipo
4 (SA-612) |
Tipo 5 (SA-414G) |
||||
|
|
ESPESOR Hasta
12.5 mm |
ESPESOR >12.5
a 50 mm |
ESPESOR Hasta
9.5 mm |
ESPESOR >9.5
a 15 mm |
ESPESOR >15
a 20 mm |
ESPESOR Hasta
12.5 mm |
ESPESOR >
12.5 a 25 mm |
ESPESOR Hasta
12.5 mm |
||
|
Tensión (MPa) |
380
- 515 |
485
- 620 |
485
- 620 |
515
- 655 |
505
- 640 |
485
- 620 |
570
- 725 |
560
- 695 |
515
- 655 |
|
|
Cedencia
mín. (MPa) |
205 |
260 |
260 |
260 |
255 |
240 |
345 |
345 |
310 |
|
|
Elong. mín. en 200 mm (%) |
23 |
17 |
17 |
10 |
10 |
10 |
16 |
16 |
10 |
|
|
Elong. mín. en 50 mm (%) |
27 |
21 |
21 |
14 |
14 |
14 |
22 |
22 |
14 |
|
|
Carbono (% máx.) |
Col. |
0.28 |
0.27 |
0.28 |
0.33 |
0.33 |
0.33 |
0.25 |
0.25 |
0.31 |
|
|
Prod. |
0.28 |
0.27 |
0.28 |
0.33 |
0.33 |
0.33 |
0.29 |
0.29 |
0.31 |
|
Manganeso (%) |
Col. |
0.90
máx |
0.85
- 1.20 |
0.85
-1.20 |
0.85
- 1.35 |
0.85
- 1.35 |
0.85
- 1.35 |
1.00
- 1.50 |
1.00
- 1.50 |
1.35
máx |
|
|
Prod. |
0.98
máx |
0.79
- 1.30 |
0.79
-1.30 |
0.79
- 1.35 |
0.79
- 1.35 |
0.79
- 1.35 |
0.92
- 1.62 |
0.92
- 1.62 |
1.35
máx |
|
Fósforo (% máx.) |
Col. |
0.035 |
0.035 |
0.035 |
0.035 |
0.035 |
0.035 |
0.035 |
0.035 |
0.035 |
|
|
Prod. |
0.035 |
0.035 |
0.035 |
0.035 |
0.035 |
0.035 |
0.035 |
0.035 |
0.035 |
|
Azufre (% máx.) |
Col. |
0.035 |
0.035 |
0.035 |
0.035 |
0.035 |
0.035 |
0.035 |
0.035 |
0.035 |
|
|
Prod. |
0.035 |
0.035 |
0.035 |
0.035 |
0.035 |
0.035 |
0.035 |
0.035 |
0.035 |
|
Silicio (%) |
Col. |
|
0.15
- 0.40 |
0.15
- 0.40 |
0.40
máx |
0.40
máx |
0.40
máx |
0.15
- 0.50 |
0.15
- 0.50 |
0.30 |
|
|
Prod. |
|
0.13
- 0.45 |
0.13
- 0.45 |
0.45
máx |
0.45
máx |
0.45
máx |
0.13
- 0.55 |
0.13
- 0.55 |
0.30 |
|
Cobre (% máx.) |
Col. |
|
|
|
|
|
|
0.035 |
0.035 |
|
|
|
Prod. |
|
|
|
|
|
|
0.038 |
0.038 |
|
|
Níquel (% máx.) |
Col. |
|
|
|
|
|
|
0.25 |
0.25 |
|
|
|
Prod. |
|
|
|
|
|
|
0.28 |
0.28 |
|
|
Cromo (% máx.) |
Col |
|
|
|
|
|
|
0.25 |
0.25 |
|
|
|
Prod. |
|
|
|
|
|
|
0.29 |
0.29 |
|
|
Molibdeno (% máx.) |
Col. |
|
|
|
|
|
|
0.08 |
0.08 |
|
|
|
Prod. |
|
|
|
|
|
|
0.09 |
0.09 |
|
|
Vanadio (% máx.) |
Col. |
|
|
|
|
|
|
0.08 |
0.08 |
|
|
|
Prod. |
|
|
|
|
|
|
0.09 |
0.09 |
|
* Cuando el silicio es mayor que 0.10% en colada, el contenido
máximo de carbono debe ser de 0.28%.
TABLA 2
EFICIENCIA DE JUNTA SOLDADA (E) PARA SOLDADURA DE ARCO ELECTRICO CON O SIN PROTECCION DE GAS
|
TIPO DE JUNTA |
LIMITACIONES |
RADIOGRAFIADO TOTAL (E) |
RADIOGRAFIADO POR MUESTREO (E) |
SIN RADIOGRAFIADO (E) |
|
A tope con fusión
y penetración completa. Se excluyen las
juntas hechas con solera de respaldo, cuando éstas quedan de manera
permanente. |
Ninguna |
1.00 |
0.85 |
0.70 |
|
A tope con
soldadura sencilla y solera de respaldo. |
Ninguna |
0.90 |
0.80 |
0.65 |
|
A tope con
soldadura sencilla y bayoneta (ver Figura 4). |
El espesor máximo
de placa para unir la sección cilíndrica de recipientes a cabezas
semielipsoidales y toriesféricas debe ser 16 mm y para cabezas semiesféricas,
de 10 mm |
0.90 |
0.80 |
0.65 |
TABLA 3
VALORES DEL FACTOR K PARA CABEZAS SEMIELIPSOIDALES
|
Di/2h |
3.0 |
2.9 |
2.8 |
2.7 |
2.6 |
2.5 |
2.4 |
2.3 |
2.2 |
2.1 |
2.0 |
|
K |
1.83 |
1.73 |
1.64 |
1.55 |
1.46 |
1.37 |
1.29 |
1.21 |
1.14 |
1.07 |
1.00 |
|
Di/2h |
1.9 |
1.8 |
1.7 |
1.6 |
1.5 |
1.4 |
1.3 |
1.2 |
1.1 |
1.0 |
|
|
K |
0.93 |
0.87 |
0.81 |
0.76 |
0.71 |
0.66 |
0.61 |
0.57 |
0.53 |
0.50 |
|
Nota: No es necesario interpolar, úsese el valor más cercano a Di/2h.
TABLA 4
VALORES DEL FACTOR M PARA CABEZAS TORIESFERICAS
|
Li/r |
1.0 |
1.25 |
1.50 |
1.75 |
2.00 |
2.25 |
2.5 |
2.75 |
3.00 |
3.25 |
3.50 |
|
M |
1.00 |
1.03 |
1.06 |
1.08 |
1.10 |
1.13 |
1.15 |
1.17 |
1.18 |
1.20 |
1.22 |
|
Li/r |
4.00 |
4.50 |
5.00 |
5.50 |
6.00 |
6.50 |
7.00 |
7.50 |
8.00 |
8.50 |
9.00 |
|
M |
1.25 |
1.28 |
1.31 |
1.34 |
1.36 |
1.39 |
1.41 |
1.44 |
1.46 |
1.48 |
1.50 |
|
Li/r |
9.50 |
10.00 |
10.50 |
11.00 |
11.50 |
12.00 |
13.00 |
14.00 |
15.00 |
16.00 |
16.67 |
|
M |
1.52 |
1.54 |
1.56 |
1.58 |
1.60 |
1.62 |
1.65 |
1.69 |
1.72 |
1.75 |
1.77 |
Nota: No es necesario interpolar, úsese
el valor más cercano a Li/r.
TABLA 5
COMPOSICION QUIMICA Y PROPIEDADES MECANICAS DEL ACERO PARA BOQUILLAS
|
COMPOSICION QUIMICA |
PROPIEDADES MECANICAS |
||
|
ELEMENTO |
COMPOSICION, % |
|
|
|
Carbono |
0.35 máx. (ver nota) |
Resistencia a la tensión mínima |
400 MPa |
|
Manganeso |
1.05 máx. |
Límite elástico mínimo |
250 MPa |
|
Fósforo |
0.04 máx |
|
|
|
Azufre |
0.05 máx. |
|
|
|
Silicio |
0.4 máx. |
|
|
Nota: Por cada reducción de 0.01% debajo de la composición máxima del carbono, se permite un incremento de 0.06% de manganeso por arriba del máximo especificado en su composición química, hasta llegar a un máximo de 1.35%.
TABLA 6
TOLERANCIA EN LA ALINEACION DE JUNTAS SOLDADAS A TOPE
|
ESPESOR
NOMINAL DE LA PLACA (mm) |
JUNTAS
LONGITUDINALES Y DE UNION DE CABEZA SEMIESFERICA-CUERPO CILINDRICO |
JUNTAS
CIRCUNFERENCIALES |
|
Hasta
12.7 |
1/4
t |
1/4
t |
|
Mayor
de 12.7 y hasta 19.0 |
3.17
mm |
1/4
t |
|
Mayor
de 19.0 y hasta 38.1 |
3.17
mm |
4.76
mm |
|
Mayor
de 38.1 y hasta 50.8 |
3.17
mm |
1/8
t |
|
Mayor
de 50.8 |
El
valor menor entre t /16 y 9.5 mm |
El
valor menor entre t/8 y 19.0 mm |
Nota: t corresponde al espesor de la placa.
TABLA 7
REFUERZO DE SOLDADURA
|
ESPESOR
NOMINAL DE LA PLACA (mm) |
ESPESOR MAXIMO DEL REFUERZO (mm) |
|
|
JUNTAS CIRCUNFERENCIALES |
OTRAS SOLDADURAS |
|
|
De
3.7 a 4.8 |
3.2 |
1.6 |
|
Mayor
de 4.8 y hasta 12.7 |
4.0 |
2.4 |
|
Mayor
de 12.7 y hasta 25.4 |
4.8 |
2.4 |
|
Mayor
de 25.4 y hasta 50.8 |
6.4 |
3.2 |
TABLA 8
CAPACIDAD DE DESCARGA DE LAS VALVULAS DE SEGURIDAD
|
Superficie
exterior (m2) |
Capacidad
de descarga (m3/min) |
Superficie
exterior (m2) |
Capacidad
de descarga (m3/min) |
Superficie
exterior (m2) |
Capacidad
de descarga (m3/min) |
|
Hasta
1.858 |
17.720 |
15.790 |
102.518 |
55.740 |
288.010 |
|
2.322 |
21.263 |
16.250 |
104.784 |
60.385 |
307.550 |
|
2.787 |
24.695 |
16.720 |
107.332 |
65.030 |
327.090 |
|
3.251 |
28.036 |
17.180 |
109.881 |
69.675 |
346.070 |
|
3.715 |
31.152 |
17.651 |
112.147 |
74.320 |
364.260 |
|
4.180 |
34.550 |
18.155 |
114.696 |
78.965 |
383.450 |
|
4.640 |
37.665 |
18.580 |
116.961 |
83.610 |
401.860 |
|
5.109 |
40.497 |
19.509 |
121.770 |
88.250 |
419.985 |
|
5.574 |
43.612 |
20.438 |
126.590 |
92.990 |
438.110 |
|
6.038 |
46.444 |
21.367 |
131.120 |
97.545 |
455.950 |
|
6.503 |
49.560 |
22.296 |
135.930 |
102190 |
473.510 |
|
6.967 |
52.392 |
23.225 |
140.460 |
106.830 |
491.350 |
|
7.432 |
55.224 |
24.154 |
145.280 |
111.480 |
508.620 |
|
7.896 |
58.056 |
25.083 |
149.812 |
116.125 |
527.690 |
|
8.361 |
60.888 |
26.012 |
154.344 |
120.770 |
543.170 |
|
8.820 |
63.436 |
26.941 |
158.875 |
125.415 |
560.169 |
|
9.290 |
66.268 |
27.870 |
163.123 |
130.060 |
579.060 |
|
9.545 |
69.100 |
28.799 |
167.645 |
134.700 |
594.150 |
|
10.219 |
71.649 |
29.728 |
172.185 |
139.350 |
610.862 |
|
10.633 |
74.481 |
30.657 |
176.433 |
143.990 |
627.590 |
|
11.148 |
77.030 |
31.586 |
180.964 |
148.640 |
643.996 |
|
11.612 |
79.579 |
32.515 |
185.212 |
153.280 |
660.422 |
|
12.077 |
82.128 |
33.444 |
189.460 |
157.930 |
676.848 |
|
12.541 |
84.676 |
34.373 |
193.700 |
162.570 |
692.990 |
|
13.000 |
87.225 |
35.302 |
198.240 |
167.220 |
709.410 |
|
13.470 |
89.774 |
36.231 |
202.480 |
171.865 |
725.550 |
|
13.940 |
92.323 |
37.160 |
206.730 |
176.511 |
741.530 |
|
14.390 |
94.872 |
41.805 |
227.690 |
181.155 |
757.560 |
|
14.860 |
97.420 |
46.450 |
248.080 |
185.800 |
774.890 |
|
15.320 |
99.969 |
51.095 |
268.190 |
|
|
TABLA 9
COMPOSICION QUIMICA Y
PROPIEDADES MECANICAS DE ACEROS
PARA RECIPIENTES TIPO E
|
|
TEMPERATURA: 244.15 a
423.15 K (- 29 a 150°C) |
TEMPERATURA: 244.15 a
423.15 K (- 29 a 150°C) |
TEMPERATURA: 233.15 a
423.15 K (- 40 a 150°C) |
||||
|
|
TIPO 1P |
TIPO 2P |
TIPO 3P |
||||
|
|
Hasta 12.5 mm |
12.5< t < 50 mm |
Hasta 65 mm |
65 < t < 100 mm |
Hasta 35 mm |
35 < t < 50 mm |
|
|
Tensión (MPa) |
485 - 620 |
485 - 620 |
485 - 620 |
450 - 585 |
530 - 630 |
500 - 600 |
|
|
Cedencia mín. (MPa) |
260 |
260 |
345 |
310 |
375 |
355 |
|
|
Elong. mín. en
200 mm (%) |
17 |
17 |
N/A |
N/A |
17 |
17 |
|
|
Elong. mín. en
50 mm (%) |
21 |
21 |
22 |
22 |
21 |
21 |
|
|
Impacto Trans a
233.15 K (- 40°C) (J) |
20 |
20 |
20 |
20 |
21 |
21 |
|
|
Carbono (%
máx.) |
Colada |
0.27 |
0.28 |
0.24 |
0.24 |
0.20 |
0.20 |
|
|
Producto |
0.27 |
0.28 |
0.24 |
0.24 |
0.20 |
0.20 |
|
Manganeso (%) |
Colada |
0.85 - 1.20 |
0.85 - 1.20 |
0.70 - 1.35 |
1.00 - 1.60 |
1.0 - 1.60 |
1.0 - 1.60 |
|
|
Producto |
0.79 - 1.30 |
0.79 - 1.30 |
0.64 - 1.46 |
0.92 - 1.72 |
1.0 - 1.60 |
1.0 - 1.60 |
|
Fósforo (%
máx.) |
Colada |
0.035 |
0.035 |
0.035 |
0.035 |
0.030 |
0.030 |
|
|
Producto |
0.035 |
0.035 |
0.035 |
0.035 |
0.030 |
0.030 |
|
Azufre (%
máx.) |
Colada |
0.035 |
0.035 |
0.035 |
0.035 |
0.020 |
0.020 |
|
|
Producto |
0.035 |
0.035 |
0.035 |
0.035 |
0.020 |
0.020 |
|
Silicio (%) |
Colada |
0.15 - 0.40 |
0.15 - 0.40 |
0.15 - 0.50 |
0.15 - 0.50 |
0.50 (máx.) |
0.50 (máx.) |
|
|
Producto |
0.13 - 0.45 |
0.13 - 0.45 |
0.13 - 0.55 |
0.13 - 0.55 |
0.50 (máx.) |
0.50 (máx.) |
|
Niobio (%) |
Colada |
- |
- |
- |
- |
0.02 - 0.05 |
0.02 - 0.05 |
|
|
Producto |
- |
- |
- |
- |
0.02 - 0.05 |
0.02 - 0.05 |
|
Cobre (% máx.) |
Colada |
- |
- |
0.35 |
0.35 |
Nota 2 |
Nota 2 |
|
|
Producto |
- |
- |
0.38 |
0.38 |
- |
- |
|
Níquel (%
máx.) |
Colada |
- |
- |
0.25 |
0.25 |
Nota 2 |
Nota 2 |
|
|
Producto |
- |
- |
0.28 |
0.28 |
- |
- |
|
Cromo (% máx.) |
Colada |
- |
- |
0.25 |
0.25 |
Nota 2 |
Nota 2 |
|
|
Producto |
- |
- |
0.29 |
0.29 |
- |
- |
|
Molibdeno (% máx) |
Colada |
- |
- |
0.08 |
0.08 |
Nota 2 |
Nota 2 |
|
|
Producto |
- |
- |
0.09 |
0.09 |
- |
- |
Notas:
1. t igual a espesor nominal del material.
2. Trazas son aceptables siempre que, las propiedades mecánicas sean por lo menos igual a lo especificado en esta tabla.
Requerimientos complementarios
Todos los tipos de materiales enunciados en esta tabla sin importar su espesor deberán tratarse térmicamente para lograr una estructura metalográfica de grano fino condición que se conoce como normalizado.
Los valores de energía de impacto mostrados, son en el sentido transversal a la laminación del molino, además se entienden como el valor promedio de tres especímenes o probetas, preparadas de la misma placa.
Cuando el cociente del espesor entre el radio de formado exceda de 0.004 (alto porcentaje de deformación), el material deberá además ser inspeccionado por ultrasonidos de haz recto con un transductor de 25 mm de diámetro sobre una cuadrícula de 225 mm de separación entre líneas, sin que existan interrupciones en el eco ocasionadas por laminaduras o huecos.
TABLA 10
ESFUERZOS ADMISIBLES DE DISEÑO PARA
RECIPIENTES TIPO E
|
FORMA |
MATERIAL TIPO |
244.15 a 303.15 K (- 29ºC a 30ºC) * |
323.15 K (50ºC) |
373.15 K (100ºC) |
423.15 K (150ºC) |
||||
|
MPa |
kg/mm² |
MPa |
kg/mm² |
MPa |
kg/mm² |
MPa |
kg/mm² |
||
|
PLACA |
TIPO 1P |
174 |
17.74 |
174 |
17.74 |
173 |
17.64 |
168 |
17.13 |
|
PLACA |
TIPO 2P |
206 |
21.0 |
206 |
21.0 |
206 |
21.0 |
202 |
20.6 |
|
PLACA |
TIPO 3P * |
225 |
22.94 |
224 |
22.84 |
209 |
21.31 |
195 |
19.88 |
|
TUBO |
TIPO 1T * |
160 |
16.32 |
160 |
16.32 |
160 |
16.32 |
160 |
16.32 |
|
TUBO |
TIPO 2T |
160 |
16.32 |
160 |
16.32 |
160 |
16.32 |
160 |
16.32 |
|
FORJA |
TIPO 1F * |
165 |
16.82 |
165 |
16.82 |
154 |
15.7 |
150 |
15.3 |
|
FORJA |
TIPO 2F |
138 |
14.07 |
138 |
14.07 |
126 |
12.85 |
122 |
12.44 |
* Para los materiales Tipos 3P; 1T y 1F, el esfuerzo admisible aplica desde los 233.15 a 303.15 K (- 40 a 30°C).
Nota:
Todos estos valores aplican para placa con espesor máximo de 38 mm, para espesores mayores se solicitará al proveedor del material los valores de resistencia última y punto de cedencia, en los intervalos de temperatura mostrados para determinar el esfuerzo correspondiente.
TABLA 11
COMPOSICION QUIMICA Y PROPIEDADES MECANICAS DEL ACERO
PARA BRIDAS DE LOS RECIPIENTES TIPO E
|
TEMPERATURA DE 233.15 a 423.15 K (- 40 a 150ºC) |
TEMPERATURA DE 244.15 a 423.15 K (- 29 a 150 ºC) |
|
|
PROPIEDADES MECANICAS (MATL. TIPO 1F) |
PROPIEDADES MECANICAS (MATL. TIPO 2F) |
|
|
PUNTO DE CEDENCIA MINIMO 250 MPa (ver nota 6) |
PUNTO DE CEDENCIA MINIMO 250 MPa |
|
|
RESISTENCIA MIN. A LA TENSION 485 MPa |
RESISTENCIA MIN. A LA TENSION 485 MPa |
|
|
ELONGACION 30% |
ELONGACION 30% |
|
|
COMPOSICION QUIMICA |
COMPOSICION QUIMICA |
|
|
Elemento |
Composición, % |
Composición, % |
|
Carbono |
0.30 máx. |
0.35 máx. (ver nota 5) |
|
Manganeso |
0.60 - 1.35 |
0.60 - 1.05 |
|
Fósforo |
0.035 máx. |
0.035 máx. |
|
Azufre |
0.040 máx. |
0.040 máx. |
|
Silicio |
0.15 - 0.30 (ver nota 1) |
0.10 - 0.35 |
|
Cobre |
0.40 máx. (ver nota 2) |
0.40 máx. (ver nota 2) |
|
Níquel |
0.40 máx. (ver nota 2) |
0.40 máx. (ver nota 2) |
|
Cromo |
0.30 máx. (ver notas 2 y 3) |
0.30 máx. (ver notas 2 y 3) |
|
Molibdeno |
0.12 máx. (ver notas 2 y 3) |
0.12 máx. (ver notas 2 y 3) |
|
Vanadio |
0.03 máx. (ver nota 4) |
0.05 máx. |
|
Columbio |
0.02 máx. (ver nota 4) |
0.02 máx. |
Notas:
1. Cuando se solicite desoxidación de carbono al vacío como un requerimiento adicional, el contenido de silicio debe ser de 0.12% máximo.
2. La suma de cobre, níquel, cromo y molibdeno no debe exceder de 1.00%.
3. La suma de cromo y molibdeno no debe exceder de 0.32%.
4. Mediante acuerdo previo, los límites de vanadio o columbio, o ambos en el análisis de colada pueden ser incrementados hasta 0.10% y 0.05% respectivamente.
5. Por cada reducción de 0.01% debajo de la composición máxima del carbono, se permite un incremento de 0.06% de manganeso por arriba del máximo especificado en su composición química, hasta llegar a un máximo de 1.35%.
6. Determinado por el 0.2% del método offset o el 0.5% del método de extensión bajo carga.
TABLA 12
COMPOSICION QUIMICA Y PROPIEDADES MECANICAS DEL ACERO
PARA CUELLOS DE BOQUILLAS DE LOS RECIPIENTES TIPO E
|
TEMPERATURA DE 233.15 a 423.15 K (- 40 a 150ºC) |
TEMPERATURA DE 244.15 a 423.15 K (- 29 a 150ºC) |
|
|
PROPIEDADES MECANICAS (MATL. TIPO 1T) |
PROPIEDADES MECANICAS (MATL. TIPO 2T) |
|
|
PUNTO DE CEDENCIA MINIMO 240 MPa |
PUNTO DE CEDENCIA MINIMO 240 MPa |
|
|
RESISTENCIA MINIMA A LA TENSION 415 MPa |
RESISTENCIA MINIMA A LA TENSION 415 MPa |
|
|
ELONGACION 35% |
ELONGACION 30% |
|
|
COMPOSICION QUIMICA |
COMPOSICION QUIMICA |
|
|
Elemento |
Composición, % |
Composición, % |
|
Carbono |
0.30 máx. (ver nota 1) |
0.30 máx. (ver nota 2) |
|
Manganeso |
0.29 - 1.06 |
0.29 - 1.06 |
|
Fósforo |
0.025 máx. |
0.035 máx. |
|
Azufre |
0.025 máx. |
0.035 máx. |
|
Silicio |
0.10 min. |
0.10 min. |
|
Cobre |
. . . . . . |
0.40 máx. (ver nota 3) |
|
Níquel |
. . . . . . |
0.40 máx. (ver nota 3) |
|
Cromo |
. . . . . . |
0.40 máx. (ver nota 3) |
|
Molibdeno |
. . . . . . |
0.15 máx. (ver nota 3) |
|
Vanadio |
. . . . . . |
0.08 máx. (ver nota 3) |
Notas:
1. Por cada reducción de 0.01% debajo de la composición máxima del carbono, se permite un incremento de 0.05% de manganeso por arriba del máximo especificado en su composición química, hasta llegar a un máximo de 1.35%.
2. Por cada reducción de 0.01% debajo de la composición máxima del carbono, se permite un incremento de 0.06% de manganeso por arriba del máximo especificado en su composición química, hasta llegar a un máximo de 1.35%.
3. La suma de cobre, níquel, cromo, molibdeno y vanadio no debe exceder de 1.0%.
4. El tubo de ambos materiales será del tipo sin costura.
TABLA 13
COMPOSICION QUIMICA Y PROPIEDADES MECANICAS DEL ACERO
PARA ESPARRAGOS Y TORNILLOS PARA RECIPIENTES TIPO E
|
PROPIEDADES MECANICAS |
||
|
Resistencia mínima a la tensión hasta 65 mm |
860 MPa |
|
|
Resistencia mínima a la tensión más de 65 a 100 mm |
795 MPa |
|
|
Punto de cedencia mínima hasta 65 mm |
720 MPa |
|
|
Punto de cedencia mínima más de 65 a 100 mm |
655 MPa |
|
|
Dureza Brinell hasta 65 mm |
321 |
|
|
Dureza Brinell más de 65 a 100 mm |
302 |
|
|
Temperatura mínima de temple |
893.15 K (620ºC) |
|
|
COMPOSICION QUIMICA |
||
|
ELEMENTO |
RANGO % |
VARIACION EN EL PRODUCTO, ARRIBA O ABAJO (Nota 2) |
|
Carbono |
0.37 - 0,49 (Nota 1) |
0.02 |
|
Manganeso |
0.65 -1.10 |
0.04 |
|
Fósforo |
0.035 máx. |
0.005 (arriba) |
|
Azufre |
0.040 máx. |
0.005 (arriba) |
|
Silicio |
0.15 -0.35 |
0.02 |
|
Cromo |
0.75 - 1.20 |
0.05 |
|
Molibdeno |
0.15 - 0.25 |
0.02 |
Notas:
1. Para tamaños de barras de 90 mm y mayores, el contenido de carbono puede ser 0.50% máximo.
2. Análisis de producto.- Algunas veces los límites del rango especificado varían para determinaciones individuales. Las varias determinaciones de cualquier elemento individual en una colada, no deben variar por arriba o por abajo del rango especificado.
TABLA 14
COMPOSICION QUIMICA DEL ACERO
PARA TUERCAS PARA RECIPIENTES TIPO E
|
Temperatura mínima de temple 893.15 K (620ºC) |
|
|
Dureza Brinell 248 a 352 hasta 38.1 mm |
|
|
Dureza Brinell 212 a 352 mayores a 38.1 mm |
|
|
COMPOSICION QUIMICA |
|
|
Elemento |
Composición, % |
|
Carbono |
0.40 mínimo. |
|
Manganeso |
1.0 máximo. |
|
Fósforo |
0.040 máximo. |
|
Azufre |
0.050 máximo. |
|
Silicio |
0.40 máximo. |
TABLA 15
TRATAMIENTO TERMICO DESPUES DE LA SOLDADURA
PARA ACEROS AL CARBONO
|
Materiales* |
Temperatura mínima mantenida en K (°C) |
Tiempo mínimo por cada 25.4 mm de espesor (horas) |
|
Acero Tipo 1 |
866.15 (593) |
1 |
|
Acero Tipo 2 |
866.15 (593) |
1 |
|
Acero Tipo 3 |
866.15 (593) |
1 |
|
Acero Tipo 4 |
811.15 (538) |
1 |
|
Acero Tipo 5 |
866.15 (593) |
1 |
*Para las especificaciones de los tipos de acero, ver Tabla 1.
TABLA 16
TIEMPOS MINIMOS PARA TEMPERATURAS MAS BAJAS
A LAS ESPECIFICADAS EN LA TABLA 15
|
Disminución de temperatura por debajo de la mínima
especificada K (°C) |
Tiempo mínimo por cada 25.4 mm de espesor (horas) |
|
301.15 (28) |
2 |
|
329.15 (56) |
4 |
|
356.15 (83) |
10 ** |
|
384.15 (111) |
20 ** |
** Aplica sólo para los aceros tipos 1, 2, 3 y 5 de la Tabla 15.
_____________________